很多木工加工企业在使用超薄圆锯片时,常会遇到这些疑问: 锯片每次修磨会发生什么变化?什么时候该停机刃磨?锯片钝了,是重新焊齿还是直接换新?修磨多少次就必须换齿尖?今天一次性讲清楚。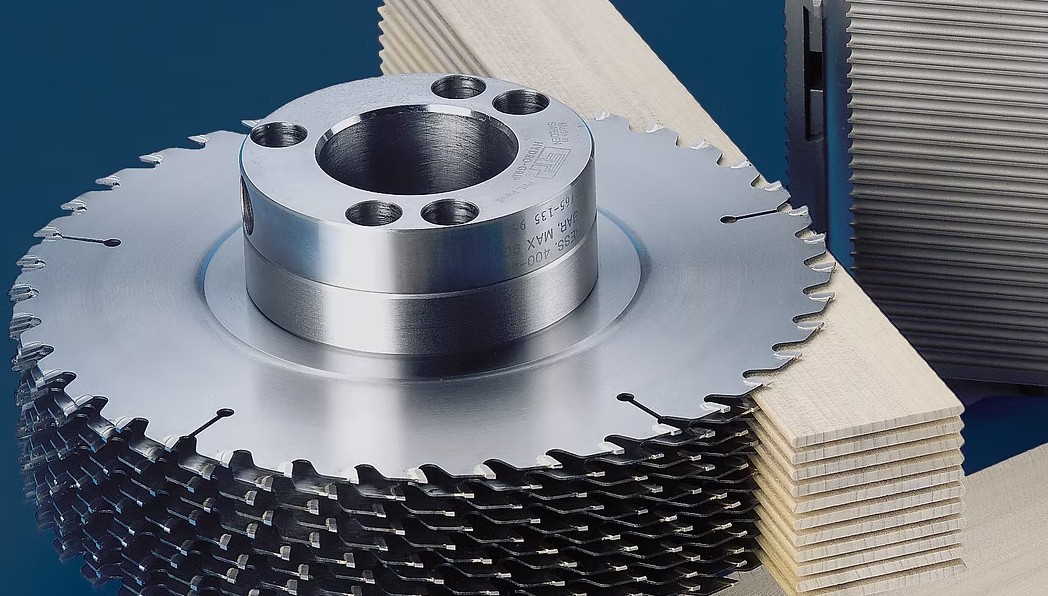 一、锯片修磨的底层原理一体式法兰圆锯片每次刃磨,锯片都会轻微变薄。 从俯视图观察最明显:每一次修磨,齿尖相对锯片基体的侧隙都会小幅减少。我们可以把刀头区域分成三部分理解: ✅ 修磨完成后保留的齿尖基体 ✅ 切割工件过程中自然磨损掉的区域 ✅ 刃磨工序为重塑锋利切削刃,刻意磨除的材料区域 提示:把 “切割磨损区域”+“剩余齿尖区域” 叠加,就能大致还原修磨前已经磨损的刀头形态。
影响锯片减薄量的两个关键因素- 齿尖侧面研磨成型的侧隙后角
- 两次修磨间隔内,锯片的钝化程度
二、什么时候要拆锯片修磨?锯片钝化和发热强相关。 切削刃一旦磨损,加工产热会急剧上升。刃口锋利时,刃口圆化、钝化速度最慢;刃口越钝,磨损加速、发热更严重,形成恶性循环。👉建议:早修磨、勤修磨坚持定期刃磨,在整套齿尖的生命周期内,锯片可加工的材料总长度会大幅提升,充分发挥刀头寿命。三、锯片磨损:重新焊齿还是直接更换?普通平板圆锯片,重新焊齿往往并不划算,属于隐性成本浪费。 但一体式法兰超薄锯片不一样: 这类锯片核心价值集中在钢制基体。只要基体没有变形、开裂、损伤,优先选择重新焊齿,经济性远高于直接整片更换。四、多少次修磨后,需要重新焊齿?木材树种、板材等级、含水率、进给速度,都会决定一个关键参数:齿尖与基体的最小侧隙。一旦侧隙低于临界值:锯屑摩擦会持续加热锯片基体,加工出现木料烧黑、锯切跑偏(走刀蛇形)等故障。所以评估逻辑是反向推算: 先核算单次修磨带来的锯片减薄量,再综合权衡两点:- 两次重新焊齿之间,可允许的修磨次数
- 新锯片(或刚完成焊齿修复)想要达到的锯路宽度
当侧隙减小到临界值,就到达【重新焊齿临界点】,需要安排焊齿修复。
💡小结 一体式法兰超薄锯片,基体是核心资产。坚持勤刃磨,把控侧隙底线,到临界点及时重新焊齿,才能最大化锯片全生命周期收益,降低锯片耗材成本。
|  /1


 发表于
