本文列出了不同直径单刃螺旋铣刀在加工塑料时的推荐切削参数。刀具推荐主轴转速(RPM)为 18000 - 24000。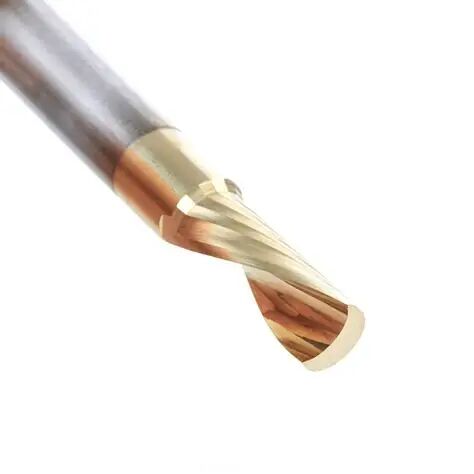 [color=var(--color-fg-default)]刀具直径 (英寸/毫米) [color=var(--color-fg-default)]进给速度 (IPM) [color=var(--color-fg-default)]每齿进给量 (英寸)
[color=var(--color-fg-default)]1/16" (0.0625") / 2mm[color=var(--color-fg-default)]35 - 70[color=var(--color-fg-default)]0.002" - 0.004"
[color=var(--color-fg-default)]3/32" (0.0938")[color=var(--color-fg-default)]55 - 90[color=var(--color-fg-default)]0.003" - 0.005"
[color=var(--color-fg-default)]3mm / 1/8" (0.125")[color=var(--color-fg-default)]70 - 110[color=var(--color-fg-default)]0.004" - 0.006"
[color=var(--color-fg-default)]5/32" (0.1563") / 4mm[color=var(--color-fg-default)]110 - 145[color=var(--color-fg-default)]0.006" - 0.008"
[color=var(--color-fg-default)]3/16" (0.1875") / 5mm[color=var(--color-fg-default)]110 - 145[color=var(--color-fg-default)]0.006" - 0.008"
[color=var(--color-fg-default)]6mm / 1/4" (0.250")[color=var(--color-fg-default)]145 - 220[color=var(--color-fg-default)]0.008" - 0.012"
[color=var(--color-fg-default)]9/32" (0.2813")[color=var(--color-fg-default)]145 - 220[color=var(--color-fg-default)]0.008" - 0.012"
[color=var(--color-fg-default)]5/16" (0.3125") / 8mm[color=var(--color-fg-default)]160 - 235[color=var(--color-fg-default)]0.009" - 0.013"
[color=var(--color-fg-default)]21/64" (0.3281") / 11/32"[color=var(--color-fg-default)]180 - 250[color=var(--color-fg-default)]0.010" - 0.014"
[color=var(--color-fg-default)]9mm / 3/8" (0.375") / 10mm[color=var(--color-fg-default)]200 - 290[color=var(--color-fg-default)]0.011" - 0.016"
[color=var(--color-fg-default)]12mm / 1/2" (0.500")[color=var(--color-fg-default)]270 - 360[color=var(--color-fg-default)]0.015" - 0.020"[color=var(--color-heading)] 基础切削参数计算公式- 求主轴转速 (RPM):
RPM = (SFM x 3.82) / 刀具直径 - 求线速度 (SFM):
SFM = 0.262 x 刀具直径 x RPM - 求进给速度 (Feed Rate IPM):
Feed Rate IPM = RPM x 刃数 (# of flutes) x 每齿切削量 (chip load) - 求每齿切削量 (Chip Load):
Chip Load = Feed Rate IPM / (RPM x 刃数)
(注:IPM 代表英寸/分钟,SFM 代表英尺/分钟)
切削深度 (Depth of Cut) 与 每齿切削量 (Chip Load) 调整规则当切深增加时,为了保证刀具寿命和加工质量,需要相应减小每齿切削量:
- 切深 = 1倍刀具直径 (1 x D):使用推荐的每齿切削量。
- 切深 = 2倍刀具直径 (2 x D):将每齿切削量减少 25%。
- 切深 = 3倍刀具直径 (3 x D):将每齿切削量减少 50%。
|  /1


 发表于 2026-9-12 13:21:20
