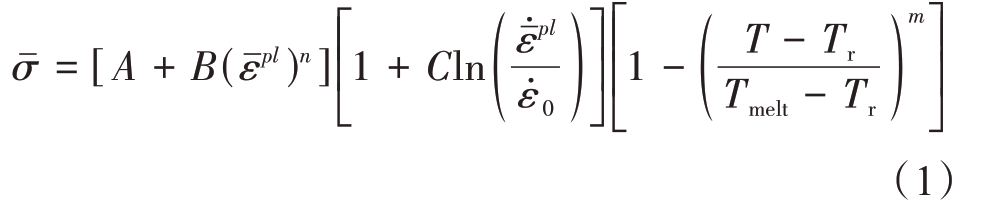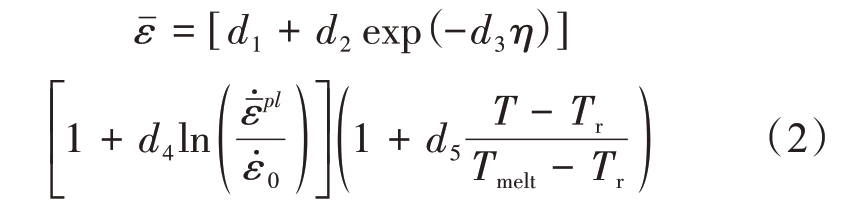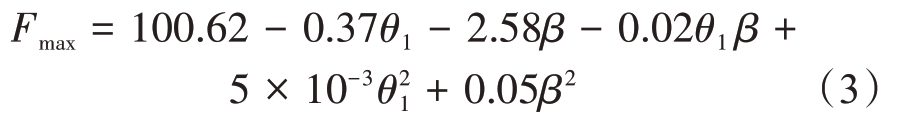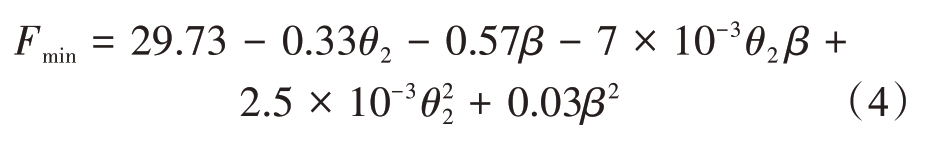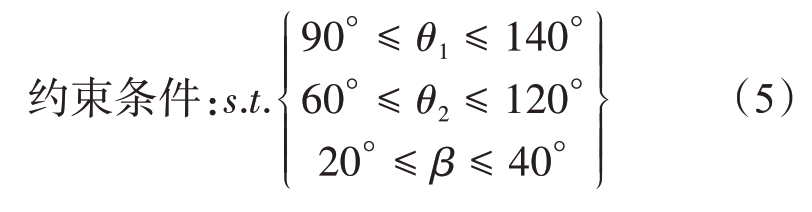阶梯钻钻削铝合金刀具结构及参数优化
刘京月1, 闫雪峰2, 郭毅1, 张好强1, 安立宝1
【作者机构】 1华北理工大学机械工程学院; 2山西工程技术学院机械工程系
【来 源】 《制造业自动化》 2025年第5期 pp.93-100
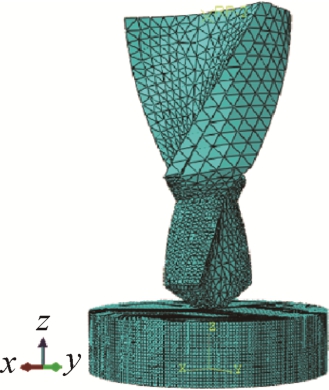
针对钻削铝合金时轴向力过大导致制孔质量差等问题,建立阶梯钻和传统麻花钻钻削6061铝合金仿真模型,并通过钻削实验对比分析两种钻头的制孔质量,同时验证了仿真模型的准确性。刀具结构与制孔质量密切相关,设置不同直径比λ(第一直径与第二直径的比值)的阶梯钻进行钻削模拟,对比钻削过程中产生轴向力的大小和平均毛刺高度。在此基础上,采用响应曲面法对阶梯钻刀具几何参数进行优化,以第一顶角θ1、第二顶角θ2以及螺旋角β 为变量,通过响应面模型分析得出不同因素对轴向力的影响规律与最优参数组合。结果表明:改进后的阶梯钻与传统麻花钻相比,具有更小的轴向力和更好的加工性能。当阶梯钻的直径比为0.6时,刀具最优几何参数组合θ1为90°、θ2为106°和β为28°。 关键词:阶梯钻削;轴向力;直径比;响应曲面法;参数优化 0 引言[size=1em]6061 铝合金(Al6061)具有良好的加工性能和耐腐蚀性能,且密度小、强度高,被广泛应用于航空航天、汽车制造、光学器件等领域,其中飞机的机翼面板和飞机舱壁板、以及汽车的车身面板等零部件的加工离不开钻削工艺[1]。钻削是机械制造中最经济、最有效的制孔加工工艺之一。 [size=1em]各项研究表明铝合金板材钻孔过程中产生的轴向力对加工效率、制孔质量和刀具耐用度等都有很大影响[2-4]。钻孔中的制孔质量被认为是组件安全组装的先决条件,确保产品完整性和功能使用寿命[5]。WANG 等[6]建立了聚晶金刚石(PCD)阶梯铰刀在干、湿两种工况下扩孔铝合金时的离心力振动模型,得出了轴向力是影响孔质量的重要因素的结论。为此,国内外学者进行了大量研究,以找到减小轴向力并提高制孔质量的方法。FLACHS 等[7]采用力学建模方法,发现了阶梯钻在钻削Al7075-T651 板材的过程中,使用直径比较小的阶梯钻能有效减小轴向力,从而抑制毛刺的形成。洪常意[8]针对钻削铝合金板材的钻锪复合刀具,优化了钻尖结构,并添加了扩孔部分,有效减小了轴向力,进而控制了毛刺尺寸,提高了制孔质量。FEITO 等[9]使用阶梯钻加工碳纤维增强聚合物基复合材料(CFRPs),发现相较于普通麻花钻,阶梯钻能够有效降低钻孔过程中钻头对工件的轴向力和扭矩,从而可减轻CFRPs 的分层损伤。刘姿[10]进行了三尖麻花钻和传统麻花钻钻孔加工对比试验,发现三尖麻花钻的切削性能明显优于传统麻花钻,同时可减少加工孔的出口毛刺。刘雪勇[11]运用DEFORM 软件对阶梯钻钻削高强度钢的过程进行了仿真模拟,发现阶梯钻独特的结构可以在一定程度上起到减小钻削力、降低刀具磨损以及减轻出口毛刺的作用。魏龙飞等[12]建立了皮质骨钻削模型,采用中心复合设计方法研究钻削工艺参数对轴向力的影响,并通过遗传算法找出了皮质骨钻孔中轴向力最小时的最优钻削参数组合。 [size=1em]本文通过优化刀具结构提高制孔质量,利用有限元仿真软件对麻花钻与阶梯钻钻削Al6061 进行仿真分析,并通过实验进行验证。对比不同直径比的阶梯钻钻削后产生的平均毛刺高度和轴向力大小,通过响应曲面法中的中心复合设计方法(CCD)优化阶梯钻刀具几何参数。 1 钻削仿真模拟与钻削实验1.1 钻削仿真模拟[size=1em]采用有限元分析软件分别对麻花钻和阶梯钻钻削Al6061 的加工过程进行仿真研究。建立阶梯钻的刀具模型如图1 所示。阶梯钻第一直径为2 mm,第二直径为3 mm;麻花钻直径为3 mm。阶梯钻钻削仿真模型如图2所示。刀具网格全局尺寸设为0.24 mm,并将刀具前部切削刃网格加密,网格尺寸细化为0.07 mm;Al6061网格属性为六面体单元,网格全局尺寸为0.05 mm。基于加工条件,合理设定边界条件,切向接触属性选择罚函数摩擦模型。 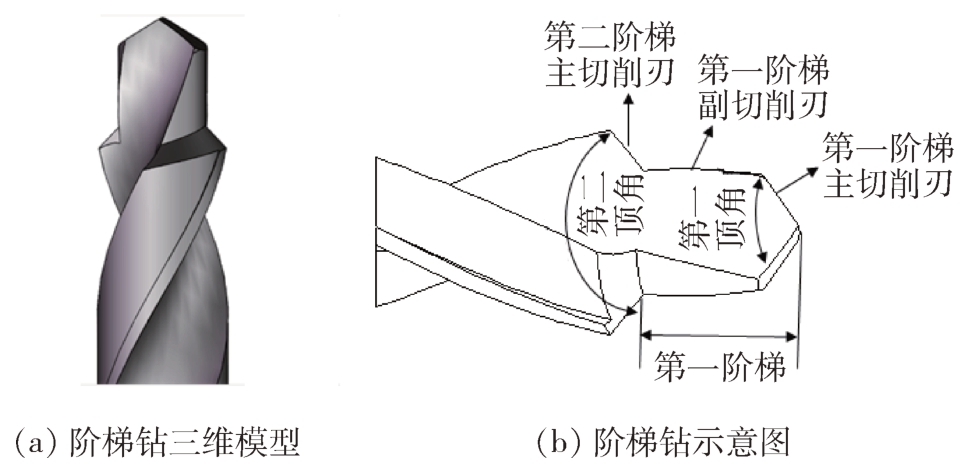 [size=0.8em]图1 刀具模型
 [size=0.8em]图2 钻削仿真模型
[size=1em]工件材料为Al6061,刀具材料选用硬质合金YG6X。选取Johnson-Cook 本构方程,其力学表达式[13]为:
[size=1em]式中: 为等效应力,MPa;  为等效塑性应变;  为等效塑性应变率,s-1;  为参考应变率,s-1;T 为工作温度,℃;Tmelt 为融化温度,℃;Tr 为参考温度,℃;A、B 和C 分别为材料的初始屈服强度、参考应变率下的应变硬化模量和应变率强化参数;n 为材料应变硬化指数;m 为材料热软化指数。 [size=1em]为了匹配所使用的Johnson-Cook 本构模型,选取Johnson-Cook损伤模型,其公式为:
[size=1em]式中: 为材料的失效塑性应变;η 为材料的应力三轴比;d1~d5为材料的失效参数。 [size=1em]表1 为工件与刀具材料物理性能参数。表2 和表3 是Al6061 的Johnson-Cook 本构参数和损伤失效模型参数[14-15]。 [size=0.8em]表1 工件与刀具材料物理参数 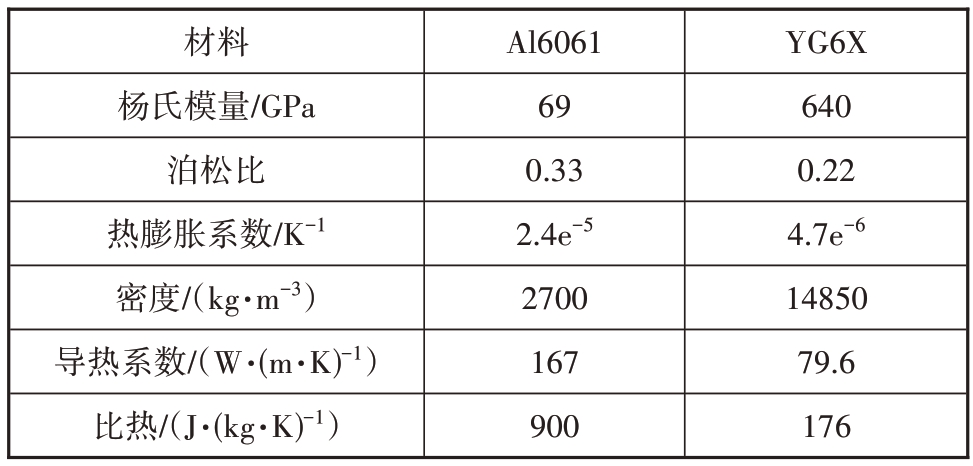
[size=0.8em]表2 Al6061的Jonson-Cook本构模型参数 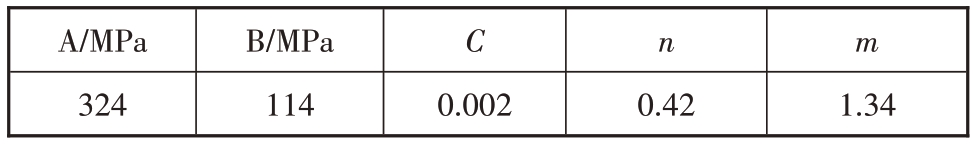
[size=0.8em]表3 Al6061的Johnson-cook损伤失效模型参数 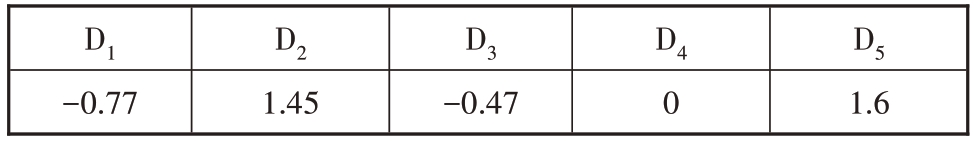
[size=1em]设置好刀具和工件的形状尺寸和材料属性等参数后,确定钻削的进给量f 为0.2 mm/r,切削速度v 为180 m/min,进行麻花钻与阶梯钻钻削过程的有限元仿真。 1.2 钻削实验[size=1em]为验证仿真的准确性与比较两种钻头的加工性能,进行麻花钻与阶梯钻钻削Al6061 实验,实验加工参数同仿真设置一致。实验机床:TC500R立式钻铣加工中心。实验刀具:选择基体材料为YG6X 的麻花钻和阶梯钻。工件材料:Al6061。并使用JR-YBCL-III25 压电式三向测力传感器对轴向切削力进行测量。实验平台如图3所示。孔形貌采用HDS-5800超景深三维显微镜进行观测和分析。 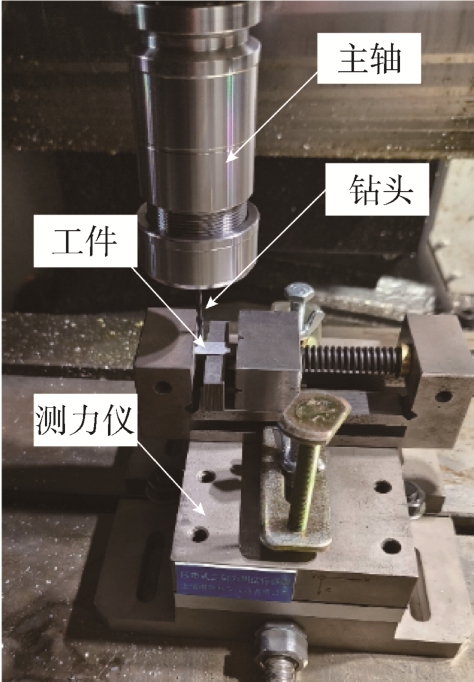 [size=0.8em]图3 实验平台
2 结果与分析2.1 实验制孔入口形貌分析[size=1em]利用超景深显微镜对两种钻头加工后的孔进行观察,得到麻花钻与阶梯钻制孔入口形貌如图4 所示。相比于阶梯钻,麻花钻入口形貌较差,在制孔入口出现严重的灼烧现象,这导致其孔入口表面受损的范围更大。因为钻削过程中会产生高温,切屑携带大量热量,而阶梯钻的第一阶梯钻头在加工时起到扩孔的作用,部分切屑通过扩孔排出,从而减少了切屑与工件之间的摩擦,因此减轻了表面灼伤现象。图4(a)所示红色虚线所包围的是麻花钻在制孔时形成较大的冠状毛刺;图(b)阶梯钻则基本生成均匀毛刺,毛刺高度较小。通过对比入口表面形貌以及毛刺发现,阶梯钻在制孔过程中相比麻花钻具有更好的制孔质量。 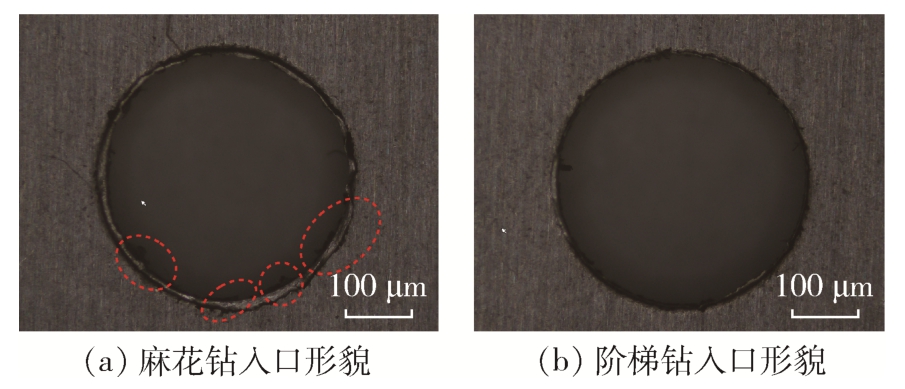 [size=0.8em]图4 两种钻头制孔入口形貌
[size=1em]在钻孔过程中,毛刺的形成是一个主要问题,会影响最终产品的制孔质量,从而影响零件满足预期功能的能力。大量研究表明,钻孔过程中产生的轴向力是影响毛刺形成的重要因素[16-18]。 2.2 麻花钻与阶梯钻轴向力对比分析[size=1em]在相同的加工参数下,图5为麻花钻钻削仿真所得的轴向力曲线,右上角为麻花钻钻削实验所得轴向力曲线。麻花钻钻削过程主要分为三个阶段,A阶段为钻尖开始加工工件到主切削刃全部进入工件,钻头开始钻入铝合金时,轴向力会急剧增加,直到刀具完全进入铝合金;B阶段为主切削刃在工件内稳定钻削阶段,力在60 N上下波动;C阶段为刀具从工件底部逐渐钻出的过程,轴向力逐渐降为零[19]。钻削仿真轴向力曲线图的趋势和轴向力仿真值的大小与实验相似,验证了仿真的准确性。 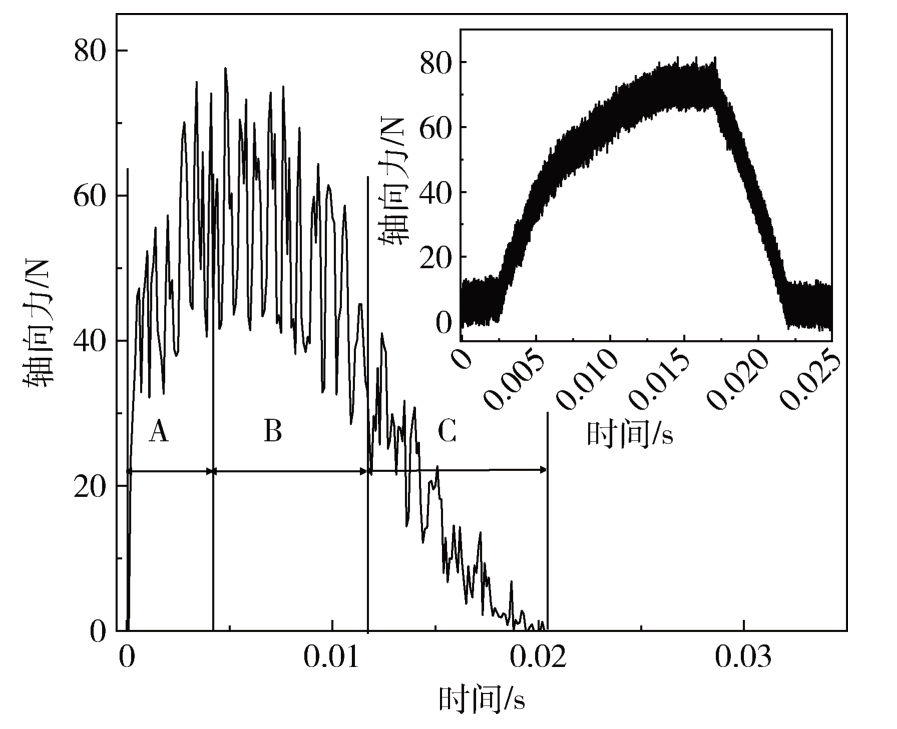 [size=0.8em]图5 麻花钻轴向力
[size=1em]图6为阶梯钻钻削轴向力仿真结果,曲线可分为七个阶段:A阶段为钻尖开始钻入到第一阶梯主切削刃整体钻入工件阶段;B阶段为第一阶梯主切削刃稳定钻削阶段,力在45 N 上下浮动,设置为最大稳定阶段;C阶段为第一阶梯主切削刃钻出阶段,伴随着第一阶梯主切削刃的钻出,轴向切削力逐步下降;D阶段为第一阶梯副切削刃在切削工件;E、F、G 阶段同A、B、C 阶段相似,E 阶段为第二阶梯主切削刃钻入阶段;F 阶段为第二阶梯主切削刃稳定钻削阶段,此时为最小稳定阶段;G阶段为第二阶梯主切削刃钻出阶段,随着切削刃钻出,轴向切削力逐渐降低。 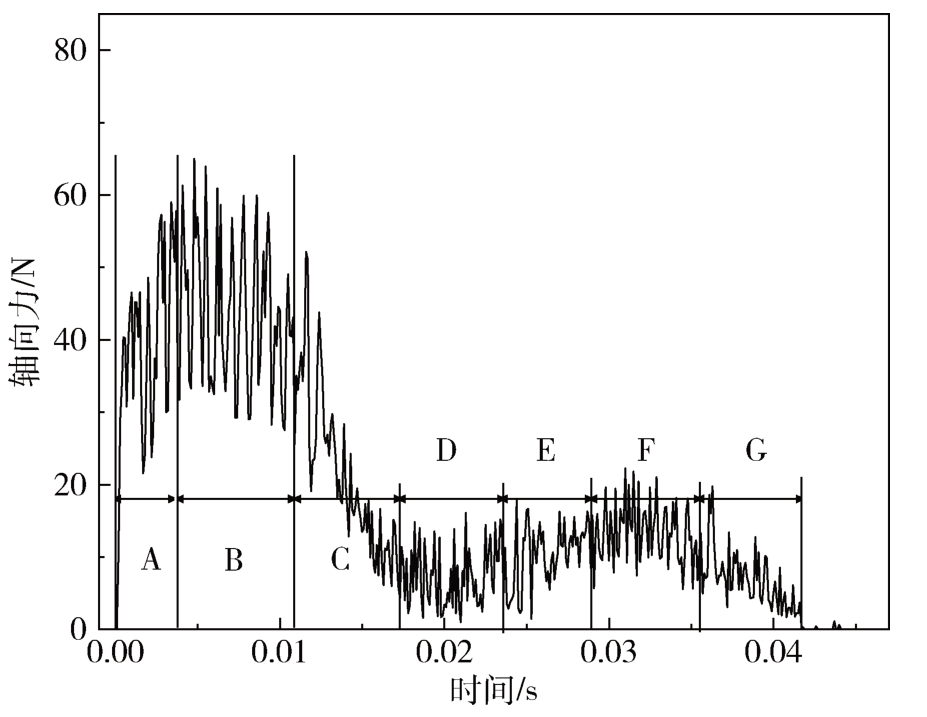 [size=0.8em]图6 阶梯钻轴向力
[size=1em]对比图5 和图6,阶梯钻比麻花钻有效降低了轴向力。阶梯钻采用阶梯式设计,在钻削时可以将切削力分解成多个阶段,起到了缓冲作用,因此轴向力相对较小。此外,阶梯钻的第一阶梯钻头直径较小,钻头横刃长度也相对较小,也有助于减小轴向力。 2.3 不同直径比的阶梯钻钻削分析[size=1em]通过单一变量法,对不同直径比λ(第一阶梯直径与第二阶梯直径的比值)的阶梯钻钻削过程进行有限元模拟。在使用阶梯钻进行钻削加工的过程中,λ 的设置对于阶梯钻有着较大的影响。当阶梯钻第一阶梯直径过小时,整个阶梯钻的强度难以保证;第一阶梯直径过大时,难以形成有效的第二切削刃,同时,第一阶梯的直径较大会相对减小钻头的容屑区域,产生的切屑难以及时排出,导致切屑对孔壁产生刮伤。XIA等[20]通过实验验证,为了获得更好的加工性能,第一阶梯直径不应小于第二阶梯直径的60%。因此,在试验过程中选择了表4 中四组不同直径比λ的阶梯钻进行仿真分析。 [size=0.8em]表4 阶梯钻直径比λ 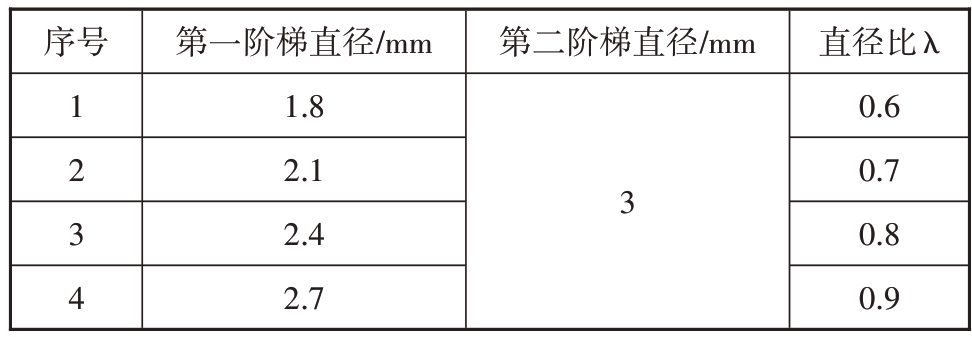
[size=1em]毛刺通常发生在孔的入口和出口,本文主要考虑出口毛刺的高度,因为出口毛刺比入口毛刺更严重,更容易导致零件报废[21]。为了测量不同λ值的阶梯钻钻孔后出口表面形成的毛刺,如图7(a)所示,以45°的间隔对每个孔进行切片;如图7(b)所示,通过测量峰值与出口表面之间的距离来确定毛刺高度[22-23]。对于每个孔,平均毛刺高度计算为测量的8 个毛刺高度值的平均值,计算结果如表5 所示。结果表明λ为0.6,出口处毛刺平均高度最低。 [size=0.8em]表5 制孔出口毛刺平均高度 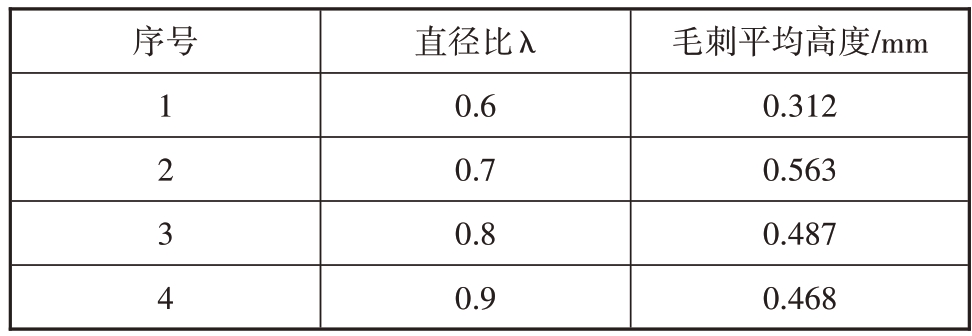
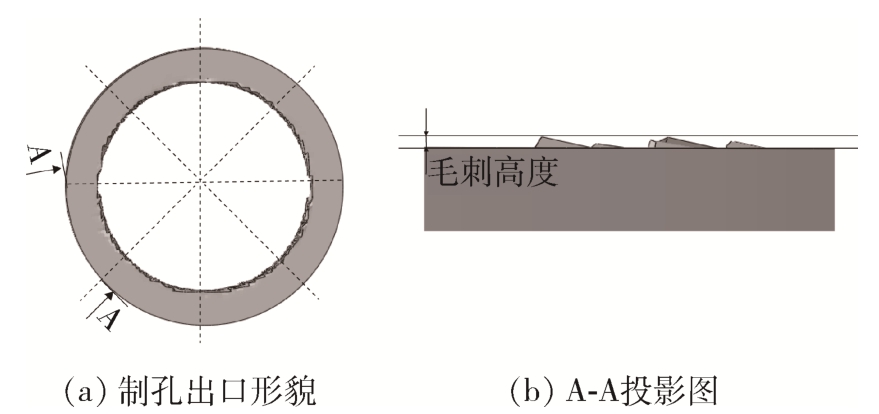 [size=0.8em]图7 毛刺高度测量方法
[size=1em]图8为不同直径比λ的阶梯钻钻削Al6061材料工件时,两个稳定阶段平均轴向力(最大稳定轴向力和最小稳定轴向力)的变化曲线。由图8发现:λ为0.6 时,最大稳定轴向力最小,因为λ 为0.6 时,第一阶梯的主切削刃长度最小,在钻削材料时需要克服的阻力也较小;λ 为0.9 时轴向力的最小稳定轴向力值最小,此时阶梯钻第二主切削刃长度和去除材料层厚度随着第一阶梯直径的增加而减小,因此产生的轴向力降低;而λ 为0.7 时最小稳定轴向力最大,导致整体平均轴向力上升,这表明当阶梯钻的直径比设置不合理时,轴向力不仅不能减小,反而会增加。综合考虑,当λ 为0.6 时钻削Al6061 时所受平均轴向力最小和出口处毛刺平均高度最小,在后续刀具几何参数优化中采用λ为0.6的阶梯钻钻头。 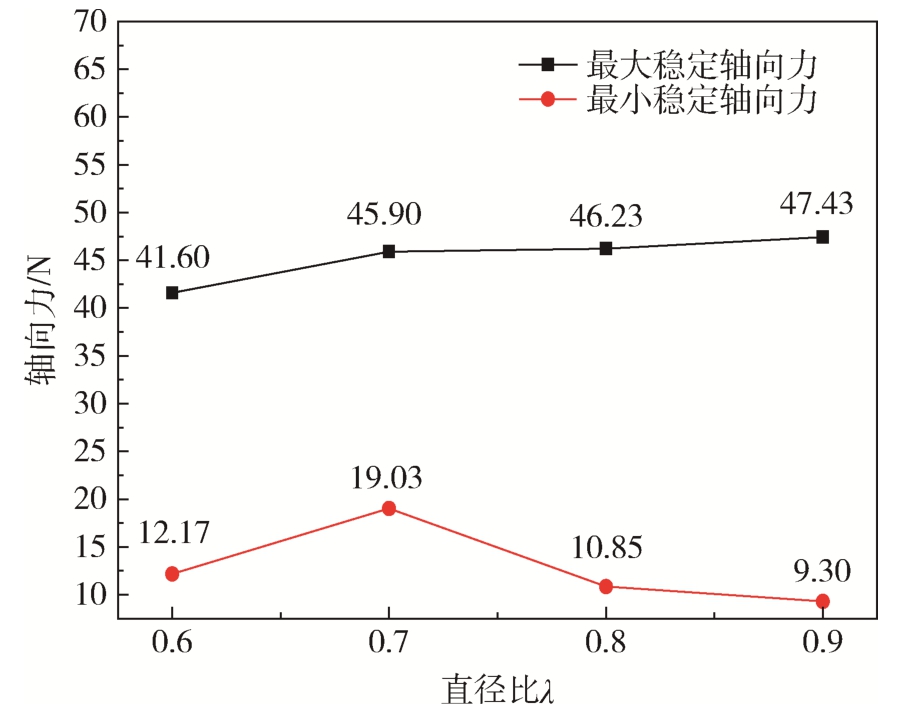 λ变化曲线" style="margin-bottom: 10px; border: none; max-width: 80%; height: auto; vertical-align: middle; cursor: pointer; display: inline-block;"> [size=0.8em]图8 轴向力随直径比λ变化曲线
3 响应曲面法试验方案设计与结果分析3.1 试验方案设计[size=1em]采用CCD 试验方法进行阶梯钻刀具几何参数优化[24]。表6为具体试验因素和编码水平。选取阶梯钻的第一顶角θ1、第二顶角θ2以及螺旋角β 三个因素展开,其取值范围分别为90°~140°,60°~120°,20°~40°,分析各因素对轴向力的影响规律,并以轴向力最小为目标优化参数得到最优解。 [size=0.8em]表6 阶梯钻刀具几何参数 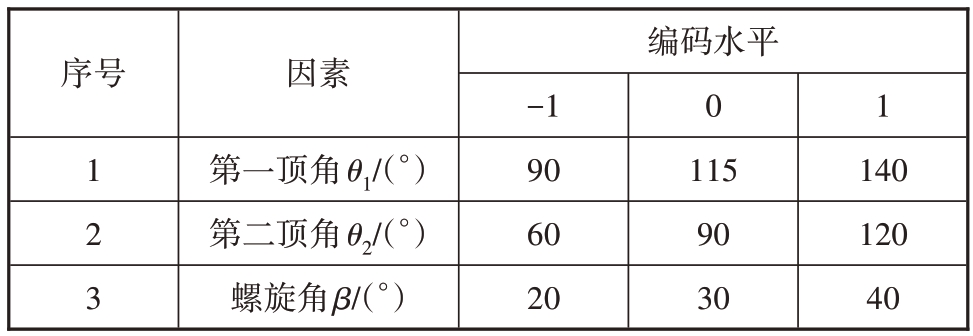
3.2 试验结果分析[size=1em]3.2.1 方差分析与显著性分析 [size=1em]通过CCD 试验设计,共进行18 组试验。基于有限元软件,采用表6 中的参数进行阶梯钻钻削Al6061仿真,得出响应指标最大稳定轴向力Fmax和最小稳定轴向力Fmin。阶梯钻钻削Al6061试验方案及结果见表7,并对表7 中的Fmax和Fmin进行响应面分析。 [size=0.8em]表7 阶梯钻钻削Al6061试验方案及结果 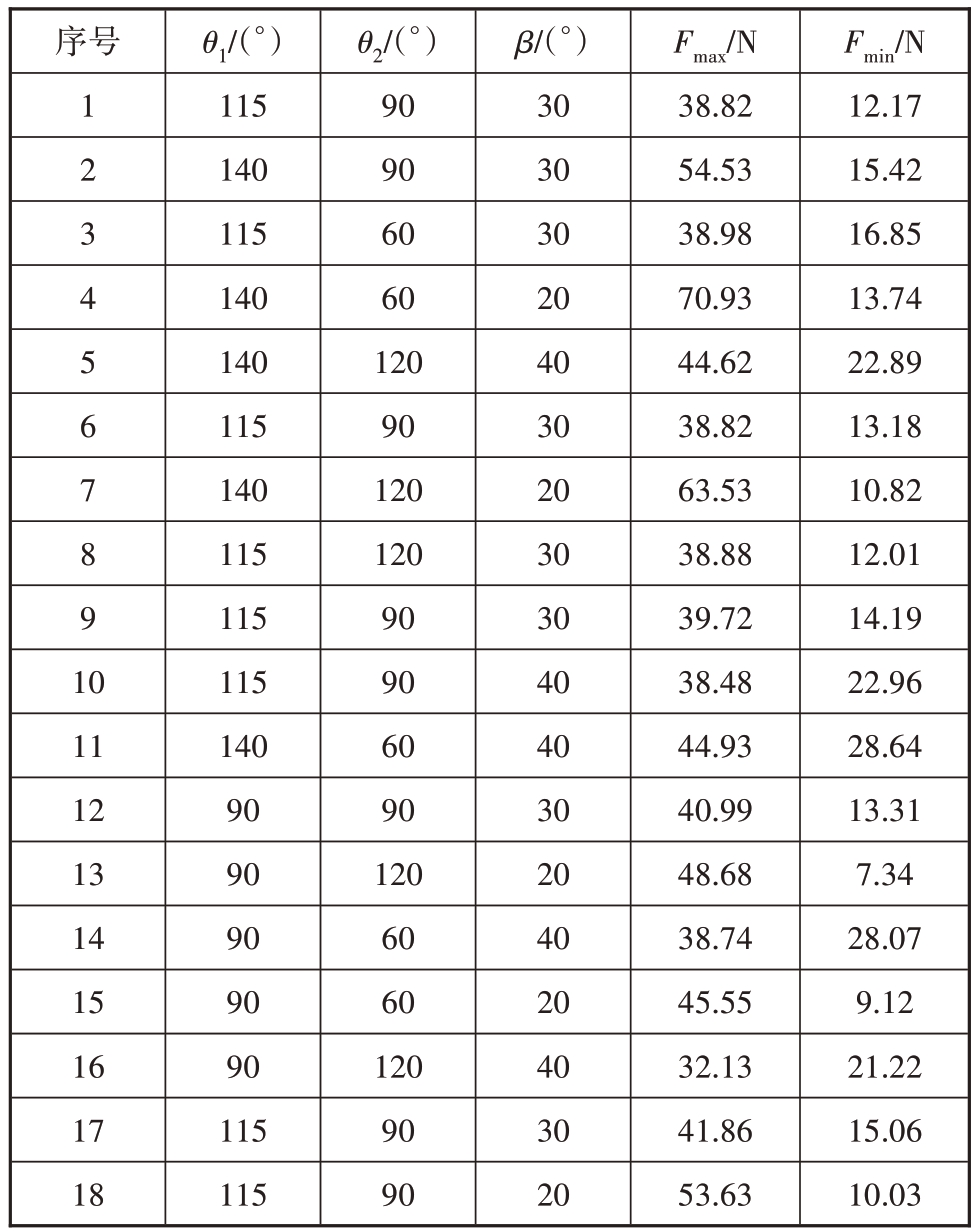
[size=1em]表8 为Fmax回归方程方差分析与显著性检验。其中θ1、β的P值小于0.0001,说明其对Fmax的影响极为显著,θ2的P 值大于0.05,说明θ2对Fmax的影响不显著;θ1、θ2、β 的F 值分别为194.64、0.4608、368.71,说明这三个几何参数对Fmax的影响顺序为:β>θ1>θ2。校正后的多元相关系数R2Adj=0.9757,说明该模型能解释97.57%的响应值变化。多元相关系数R2=0.9886,说明该模型拟合良好,预测值与仿真试验值误差较小,模型的预测精确度高,可用于后续的分析和预测。由于θ2、θ1θ2、θ2β 和θ22的P 值均大于0.05,对结果影响不显著。因此,剔除不显著项,对回归模型进行二次方差分析,以提高模型的精确度,二次方差分析的结果见表9。结果表明Fmax回归模型显著且可信度高,保留的各项因素均达到显著水平。优化后的回归方程为:
[size=0.8em]表8 最大稳定轴向切削力回归方程方差分析与显著性检验 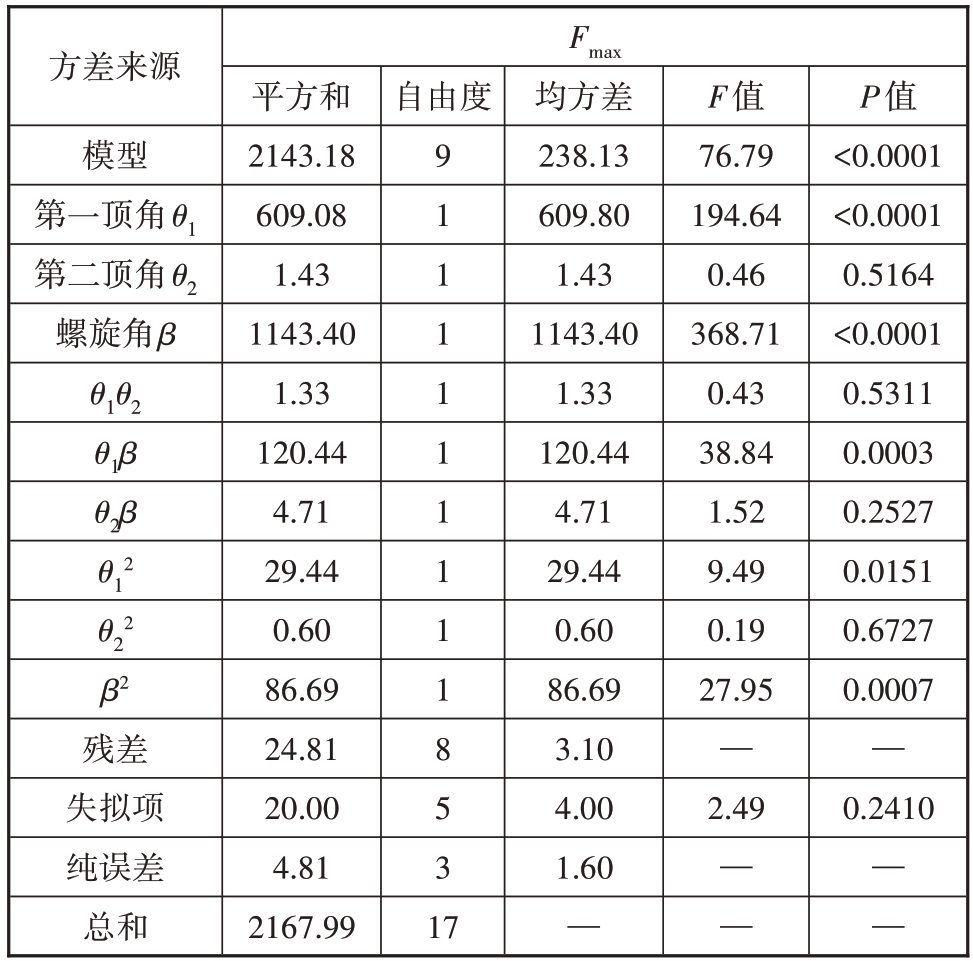 R2=0.9886;R2Adj=0.9757;P<0.001 极显著;P<0.01 显著;P>0.05不显著。" style="border: none; max-width: 80%; height: auto; vertical-align: middle; display: inline-block;"> [size=0.8em]注:R2=0.9886;R2Adj=0.9757;P<0.001 极显著;P<0.01 显著;P>0.05不显著。
[size=0.8em]表9 去掉不显著项后最大稳定轴向力回归方程方差分析与显著性检验 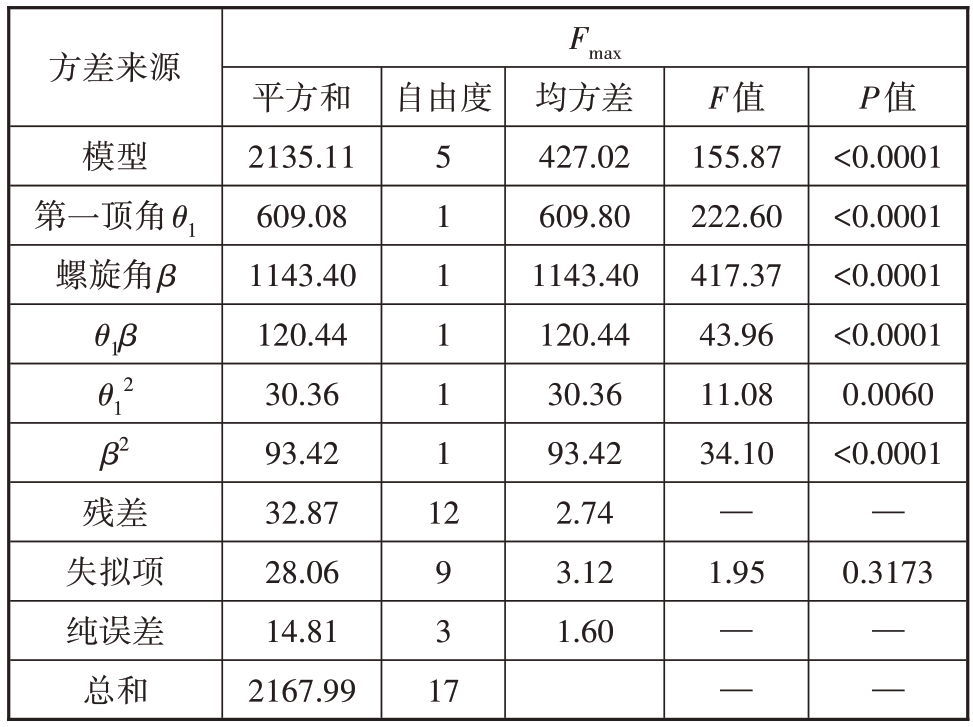 R2=0.9848;R2Adj=0.9785; P<0.0001 极显著;P<0.01 显著;P>0.05不显著。" style="border: none; max-width: 80%; height: auto; vertical-align: middle; display: inline-block;"> [size=0.8em]注:R2=0.9848;R2Adj=0.9785; P<0.0001 极显著;P<0.01 显著;P>0.05不显著。
[size=1em]Fmin方差分析中θ2、β 的P 值小于0.0001,说明其对Fmin的影响极为显著,θ1的P 值大于0.05,说明θ1对Fmax的影响不显著。这三个几何参数对Fmin的影响顺序为:β>θ2>θ1。同理,剔除对Fmin影响不显著的因素后,Fmin回归方程方差分析与显著性检验见表10,校正后的多元相关系数 =0.9670,说明该模型能解释96.7%的响应值变化。多元相关系数R2=0.9767,说明该模型拟合良好,预测值与仿真试验值误差较小,模型的预测精确度高,可用于后续的分析和预测。优化后的回归方程为:
[size=0.8em]表10 去掉不显著项后最小稳定轴向力回归方程方差分析与显著性检验 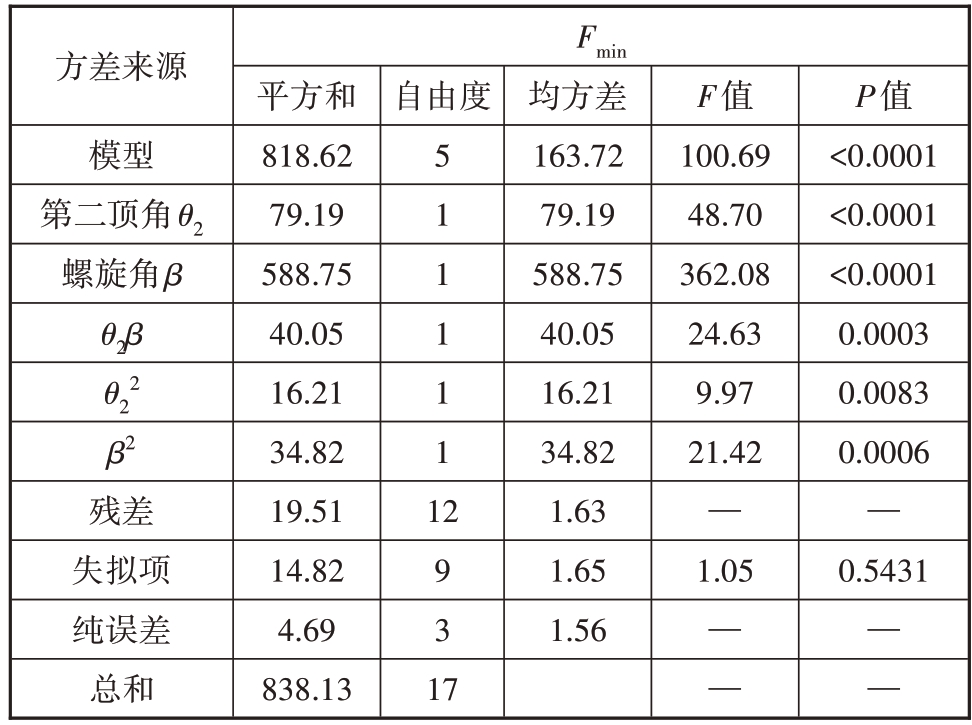 R2=0.9767;R2Adj=0.9670; P<0.0001 极显著;P<0.01 显著;P>0.05不显著。" style="border: none; max-width: 80%; height: auto; vertical-align: middle; display: inline-block;"> [size=0.8em]注:R2=0.9767;R2Adj=0.9670; P<0.0001 极显著;P<0.01 显著;P>0.05不显著。
[size=1em]阶梯钻在钻削工件时第一阶梯主切削刃与工件接触,并且在阶梯钻第一阶梯主切削刃稳定钻削过程中第二阶梯的主切削刃并未参与切削,最大稳定轴向力受第二阶梯顶角影响不显著;阶梯钻在第二阶梯主切削刃与工件接触,并且在阶梯钻第二阶梯主切削刃稳定钻削过程中第一阶梯的主切削刃已钻出工件,最小稳定轴向力受第一阶梯顶角影响不显著,符合试验结果。 [size=1em]3.2.2 响应面分析 [size=1em]图9(a)为第二顶角固定时的第一顶角和螺旋角对最大稳定轴向力影响的响应曲面图。随着θ1的增大,Fmax逐渐增大,这是因为顶角增加时,主偏角增大,主切削刃上的进给力在主轴方向的分力变大,因此轴向力增加[25]。当β 增大,Fmax有下降的趋势,由于切削刃外缘处的前角大小等于螺旋角的大小,随着螺旋角的增加,刀具的前角也会增加,导致刀刃变得更加锋利,从而轴向力会下降[26]。图9(b)为第一顶角固定时的第二顶角和螺旋角对最小稳定轴向力影响的响应曲面图。随着β增加,最小稳定轴向力Fmin增加,螺旋角越大,螺旋槽长度越长,切屑排出不顺畅[27]。随着θ2增大,第二阶梯主切削刃前角增大而变得锋利,造成切削力减小[26]。因为第二阶梯直径是定值,随着第二顶角增大,第二主切削刃长度减小,切削材料厚度增加,导致第二顶角的角度变化对轴向力影响减弱,甚至轴向力有逐渐上升的趋势。 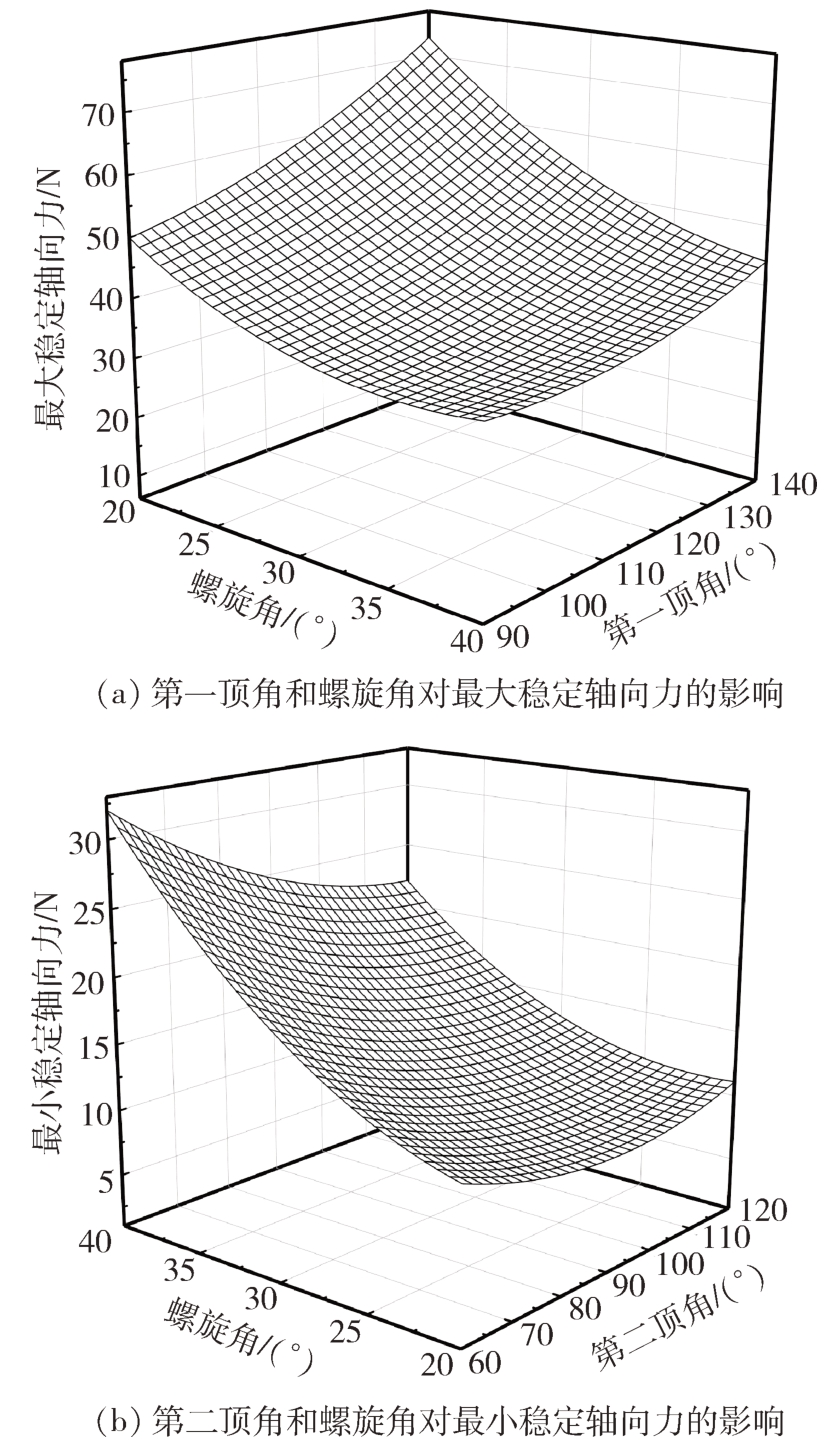 [size=0.8em]图9 响应曲面分析
[size=1em]3.2.3 阶梯钻刀具几何参数优化及实验验证 [size=1em]为了得出阶梯钻在钻削6061 铝合金材料时轴向力最小的刀具几何参数组合,通过对第一顶角、第二顶角以及螺旋角为变量进行试验研究,建立以最大稳定轴向力和最小稳定轴向力为响应值的多目标优化数学模型如下: [size=1em]目标函数:Fmax和Fmin,分别见式(3)和式(4)。
[size=1em]以最大稳定轴向力和最小稳定轴向力为目标,对上述数学模型进行优化,阶梯钻最优刀具几何参数组合为第一顶角θ1=90°、第二顶角θ2=106°和螺旋角β=28°,此时Fmax为39.11 N,Fmin为11.79 N。 [size=1em]为了证明优化结果的可行性,通过实验对上述模型优化结果进行验证[28]。采用模型优化参数定制的阶梯钻与其他参数(θ1=115°、θ2=90°、β=28°)的阶梯钻进行钻削实验。在相同的钻削条件下,模型优化结果与两种钻头的实验结果如表11所示。通过表中数据计算,模型优化结果Fmax、Fmin与定制阶梯钻钻削实验值的误差分别为7.67%、14.50%,均在15%以下,表明预测模型具有良好的精度,验证了模型的有效性。在上述实验验证的基础上,发现使用优化参数定制的阶梯钻钻削所得的轴向力明显低于其他参数的轴向力,表明该组最优刀具几何参数是合理的,验证了模型优化的可靠性。 [size=0.8em]表11 模型优化结果与实验结果 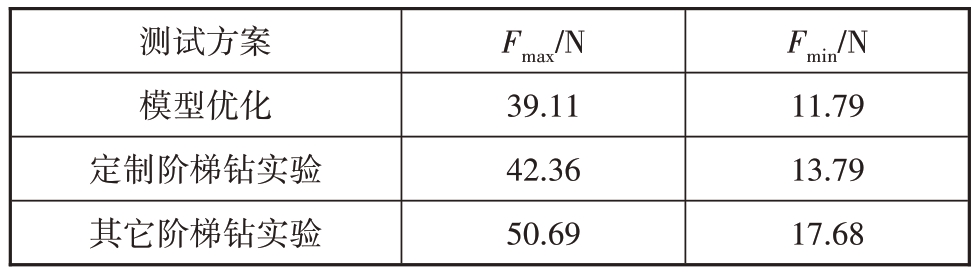
4 结论[size=1em]构建阶梯钻与麻花钻刀具模型,进行钻削Al6061有限元仿真与实验研究,主要结论如下: [size=1em]1)阶梯钻与传统麻花钻相比,加工时具有更小的轴向力和更好的孔加工质量。通过改变阶梯钻直径比λ 进行仿真模拟,λ 为0.6 的阶梯钻钻削Al6061 产生的轴向力最小和出口处平均毛刺高度最小。 [size=1em]2)通过CCD 试验设计法探究了阶梯钻的第一顶角θ1、第二顶角θ2和螺旋角β 等三个参数对最大稳定轴向力Fmax和最小稳定轴向力Fmin的影响。结果表明:阶梯钻的θ1和β 对Fmax影响显著,随着θ1的增大,Fmax也会逐渐增大;而β 的减小导致Fmax逐渐增大。对于最小稳定轴向力Fmin,阶梯钻的θ2和β 对其影响显著,随着θ2增大,Fmin逐渐减小后有上升的趋势;而β减小,则Fmin会逐渐减小。 [size=1em]3)通过建立以Fmax和Fmin为响应值的多目标优化数学模型,以轴向力最小为目标进行参数优化,获得刀具最优几何参数组合为第一顶角θ1=90°、第二顶角θ2=106°和螺旋角β=28°。 [size=1em]参考文献: [size=1em][1] 周鹏,刘厚根,李皓.铝合金A6061在金刚石和硬质合金两种刀具下的高速切削研究 [J].制造业自动化,2018,40(9):123-126+131. [size=1em][2] AKDULUM A,KAYIR Y.Prediction of Thrust Force in Indexable Drilling of Aluminum Alloys with Machine Learning Algorithms [J].Measurement,2023,222:113655. [size=1em][3] AAMIR M,GIASIN K,TOLOUEI-RAD M,et al.Effect of Cutting Parameters and Tool Geometry on the Performance Analysis of One-shot Drilling Process of AA2024-T3 [J].Metals,2021,11(6):854. [size=1em][4] HASSAN M H,ABDULLAH J,FRANZ G.Multi-Objective optimization in single-shot drilling of CFRP/Al Stacks Using Customized Twist Drill [J].Materials,2022,15(5):1981. [size=1em][5] UDDIN M,BASAK A,PRAMANIK A,et al.Evaluating Hole Quality in Drilling of Al6061 Alloys [J].Materials,2018,11(12):2443. [size=1em][6] WANG X D,GE W L,WANG Y G.The Effect of Cutting Force Vibration on Machining Quality for Reaming ZL102 Alloy with PCD Step Reamer [J].Key Engineering Materials,2018,4493:279-290. [size=1em][7] FLACHS R J,SALAHSHOOR M,MELKOTE N S.Mechanistic Models of Thrust Force and Torque in Step-drilling of Al7075-T651 [J].Production Engineering,2014,8:319-333. [size=1em][8] 洪常意.铝合金叠层结构钻锪复合刀具设计与切削参数优化[D].杭州:浙江大学,2023. [size=1em][9] FEITO N,DIAZ-ALVAREZ J,LOPEZ-PUENTE J,et al.Experimental and Numerical Analysis of Step Drill Bit Performance When Drilling Woven CFRPs [J].Composite Structures,2018,184:1147-1155. [size=1em][10]刘姿.飞机壁板叠层材料精密制孔工艺研究[D].南京:南京航空航天大学,2015. [size=1em][11]刘雪勇.阶梯钻钻削高强度钢的数值模拟及参数优化研究[D].上海:上海工程技术大学,2021. [size=1em][12]魏龙飞,胡亚辉,张善青,等.基于遗传算法的皮质骨钻削参数优化分析 [J].机床与液压,2019,47(9):107-110. [size=1em][13]AKRAM S,JAFFREY S,KHAN M,et al.Numerical and Experimental Investigation of Johnson-Cook Material Models for Aluminum(Al6061-T6)Alloy Using Orthogonal Machining Approach[J].Advances in Mechanical Engineering,2018,10(9):1-14. [size=1em][14]白冰.基于ABAQUS 的二维切削仿真摩擦模型研究[D].南京:南京航空航天大学,2016. [size=1em][15]王海龙,王素娟.6061 铝合金超精密切削仿真与实验研究[J].机械设计与制造,2023(7):147-150. [size=1em][16]林琳.民用飞机自动化装配制孔技术研究[D].上海:上海交通大学,2012. [size=1em][17]洪常意,毕运波,张秀云,等.加工铝合金叠层结构的钻锪复合刀具优化设计 [J].工具技术,2023,57(2):102-106. [size=1em][18]陈逸佳,陈燕,晏超仁,等.考虑刀具磨损影响的CFRP 复合材料钻削轴向力预测 [J].复合材料学报,2021,38(7):2207-2217. [size=1em][19]梁桂强,刘昂驰,高源.钛合金Ti6Al4V 与铝合金Al7075-T651 钻削性能仿真对比分析 [J].组合机床与自动化加工技术,2023(4):133-136. [size=1em][20]XIA R,MAHDAVIAN S.Experimental Studies of Step Drills and Establishment of Empirical Equations for the Drilling Process [J].International Journal of Machine Tools and Manufacture,2004,45(2):235-240. [size=1em][21]JIA Z Y,ZHANG C,WANG F J,et al.An Investigation of the Effects of Step Drill Geometry on Drilling Induced Delamination and Burr of Ti/CFRP Stacks [J].Composite Structures,2020,235:111786. [size=1em][22]CHEN C,ZHAO Q,WANG A X,et al.Numerical Study of Step Drill Structure on Machining Damage in Drilling of CFRP/Ti Stacks [J].Materials,2023,16(17):6039. [size=1em][23]BAHCE E,OZDEMIR B.Investigation of the Burr Formation During the Drilling of Free-form Surfaces in al 7075 Alloy[J].Journal of Materials Research and Technology,2019,8(5):4198-4208. [size=1em][24]冯吕晨,赵文祥,颜培,等.应用响应曲面法的机器人铣削工艺优化 [J].制造业自动化,2023,45(1):38-44. [size=1em][25]陈浩,李鹏南,唐思文,等.麻花钻几何参数对碳纤维复合材料钻削性能的影响 [J].宇航材料工艺,2015,45(3):63-67. [size=1em][26]姚琦威,陈燕,杨浩骏,等.钻头几何参数对低频振动钻削CFRP/钛合金叠层材料钻削轴向力及温度的影响 [J].工具技术,2019,53(3):28-32. [size=1em][27]袁松梅,陈博川,邵梦博.微小孔钻削刀具制造技术研究进展综述 [J].机械工程学报,2023,59(3):265-282. [size=1em][28]KUNTOGLU M,ASLAN A,PIMENOV D Y,et al.Modeling of Cutting Parameters and Tool Geometry for Multi-criteria Optimization of Surface Roughness and Vibration Via Response Surface Methodology in Turning of AISI 5140 Steel[J].Materials,2020,13(19):4242.
[size=1.8em]Tool Structure and Parameter Optimization in Step Drilling Aluminum Alloy [size=1em]LIU Jing-yue1,YAN Xue-feng2,GUO Yi1,ZHANG Hao-qiang1,AN Li-bao1*
(1.College of Mechanical Engineering,North China University of Science and Technology,Tangshan 063210;2.Department of Mechanical Engineering,Shanxi Institute of Technology,Yangquan 045000) [size=1em]Abstract:Aiming at the problem of poor hole quality caused by excessive axial force in drilling aluminum alloy,the simulation models of drilling 6061 aluminum alloy with step drill and traditional twist drill were established,and drilling experiments were carried out to analyze the drilling quality in the two drilling cases and to verify the simulation model.The tool structure was closely related to the quality of the hole.The step drilling simulation with different diameter ratios λ(the ratio of the first diameter to the second diameter)was conducted to compare the axial force and average burr height during the drilling process.On this basis,the response surface method was used to optimize the geometric parameters of the step drill tool.Taking the first apex angle θ1,the second apex angle θ2 and the spiral angle β as variables,the influence of different factors on the axial force was analyzed and the optimal parameter combination was obtained.The results show that the modified step drill has smaller axial force and better processing performance than the traditional twist drill.When the diameter ratio of the step drill is 0.6,the optimal geometric parameter combination of the tool is θ1=90°,θ2=106° and β=28°. [size=1em]Keywords:step drilling;axial force;diameter ratio;response surface methodology;parameter optimization
[size=1em]中图分类号:TP21;TG52 [size=1em]文献标志码:A [size=1em]文章编号:1009-0134(2025)05-0093-08 [size=1em]DOI: 10.3969/j.issn.1009-0134.2025.05.012 [size=1em]收稿日期:2024-01-02 [size=1em]基金项目:河北省自然科学基金(E2021209026) [size=1em]作者简介:刘京月(2000-),女,河北保定人,硕士研究生,研究方向为切削过程仿真。 [size=1em]通讯作者:安立宝(1965-),男,辽宁沈阳人,教授,博士,研究方向为微纳制造技术、先进纳米材料特性及应用。 [size=1em]引用本文:刘京月,闫雪峰,郭毅,等.阶梯钻钻削铝合金刀具结构及参数优化 [J].制造业自动化,2025,47(5):93-100. [size=1em]LIU Jingyue,YAN Xuefeng,GUO Yi,et al.Tool Structure and Parameter Optimization in Step Drilling Aluminum Alloy[J].Manufacturing Automation,2025,47(5):93-100.
|  /1


 发表于