本文介绍了在 WALTER Toolstudio(Helitronic Toolstudio)软件中完成圆弧铣刀从新建程序到最终碰撞检查的完整编程流程。全文按六大步骤展开,每步配有操作界面截图与说明。
一、进入软件页面1.1启动 Helitronic Toolstudio 软件。1.2点击「打开刀具向导」,进入刀具设计向导界面。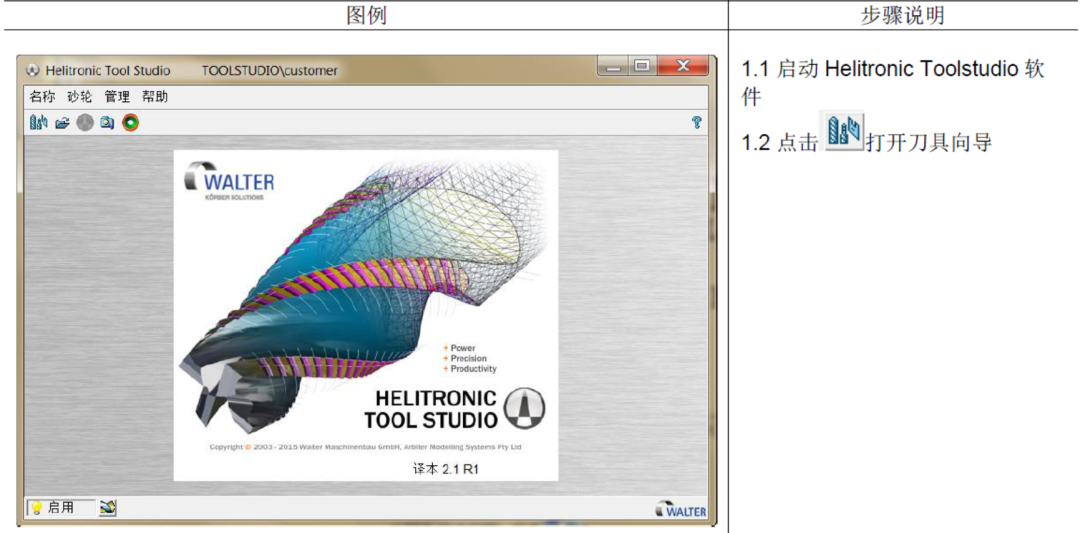 这是整个编程流程的入口,启动软件后通过刀具向导引导用户逐步完成铣刀参数的定义。
二、铣刀具向导:新建铣刀加工程序[color=var(--color-fg-default)]这是最核心的参数定义阶段,共包含 12 个子步骤: 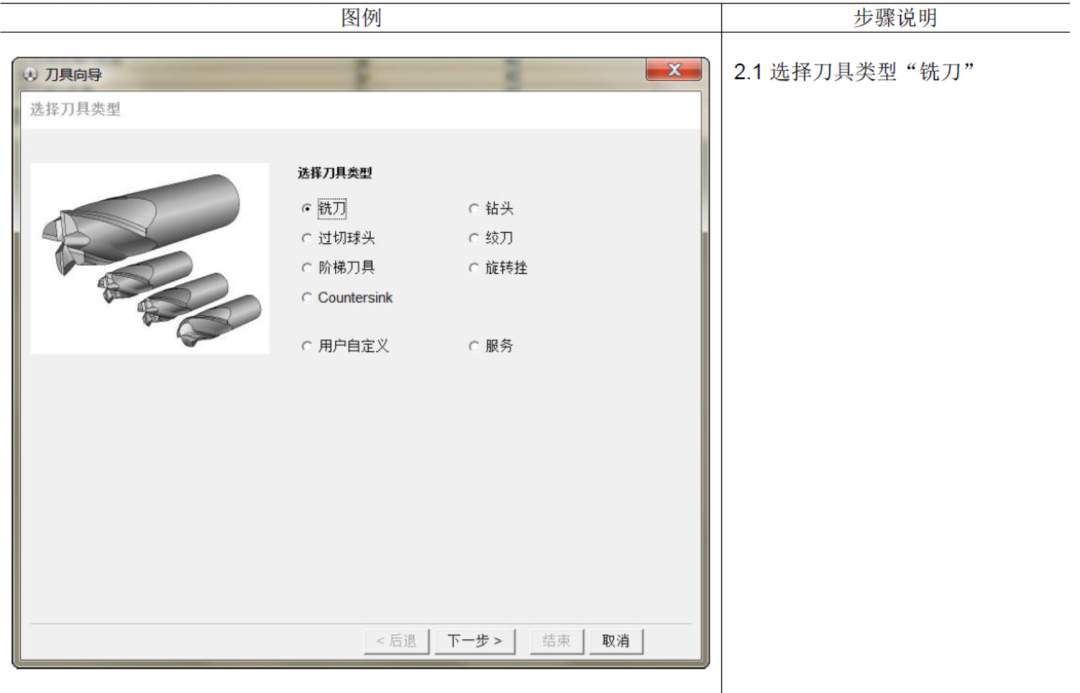 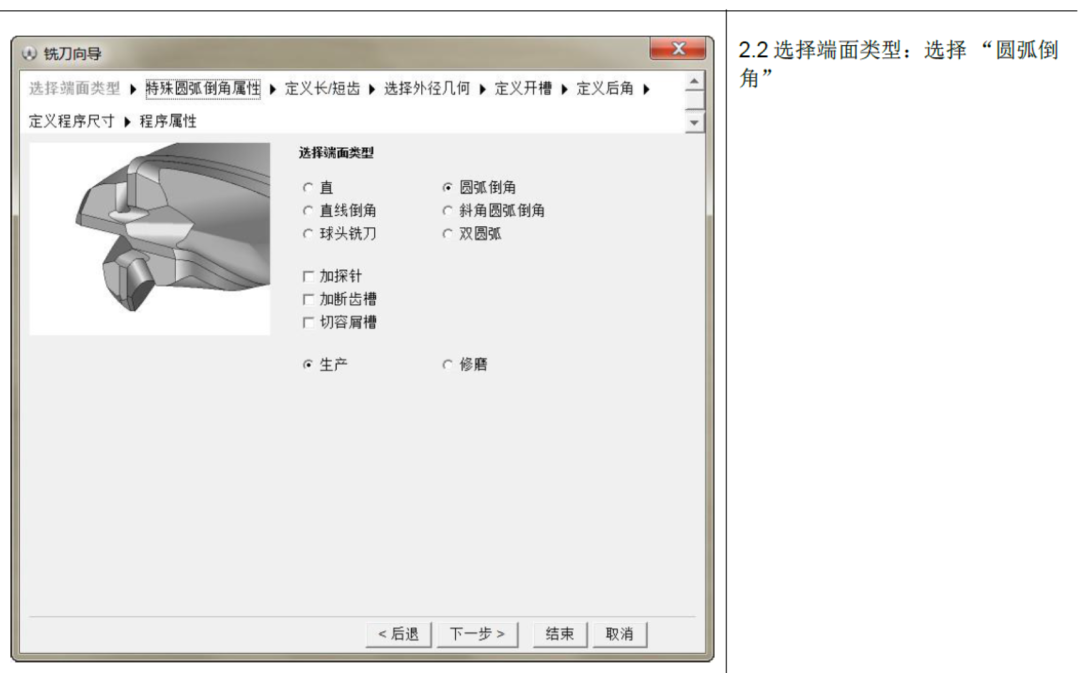 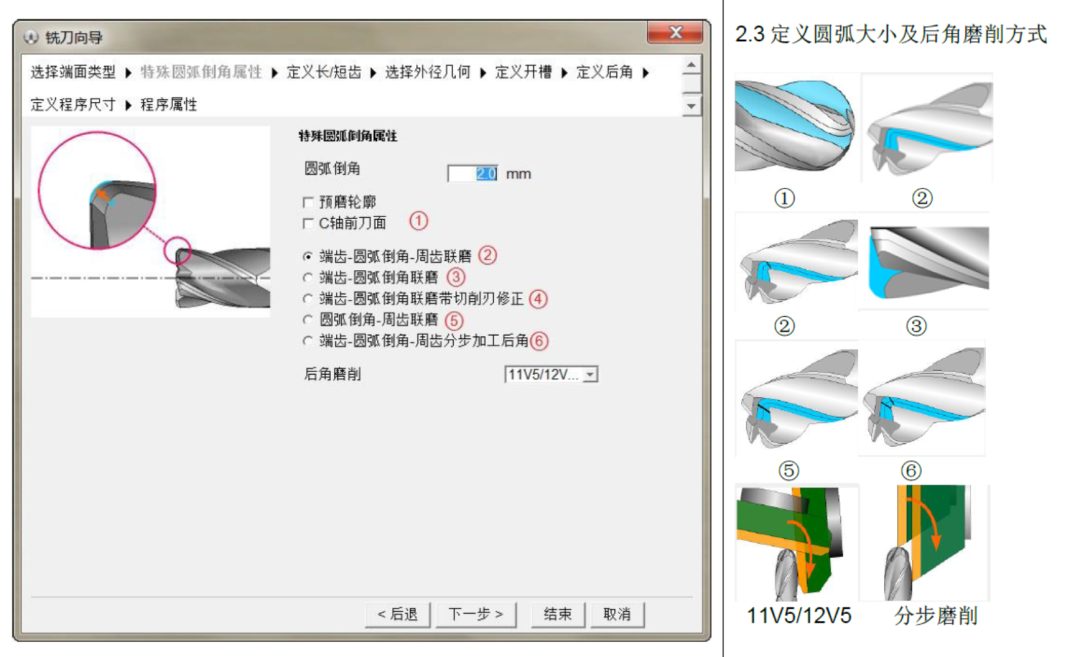 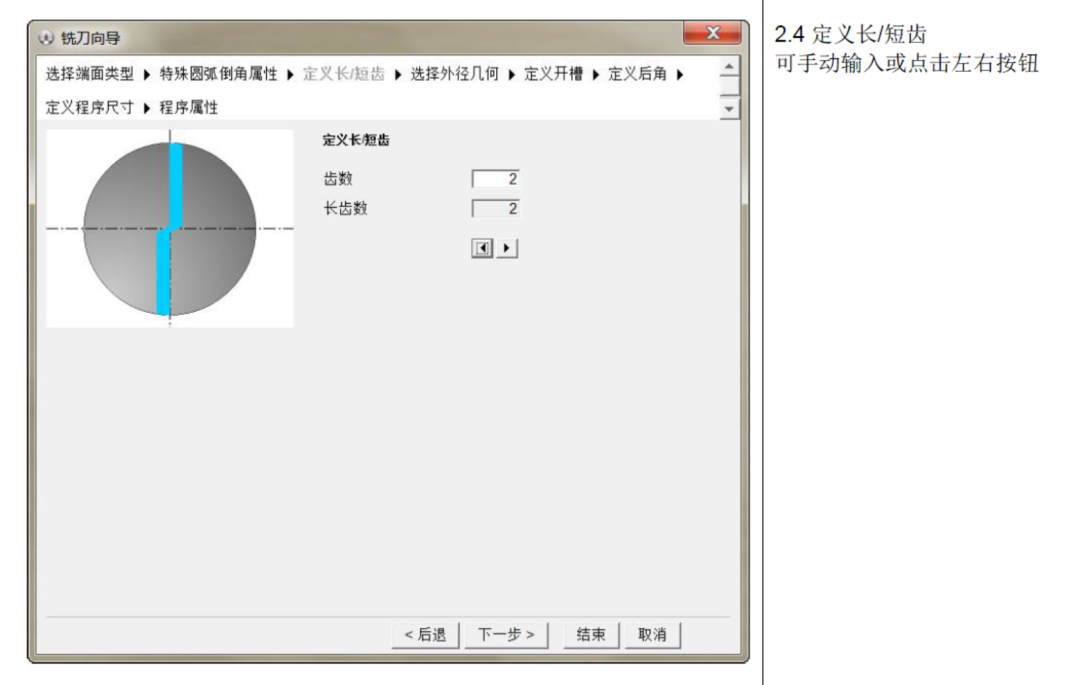 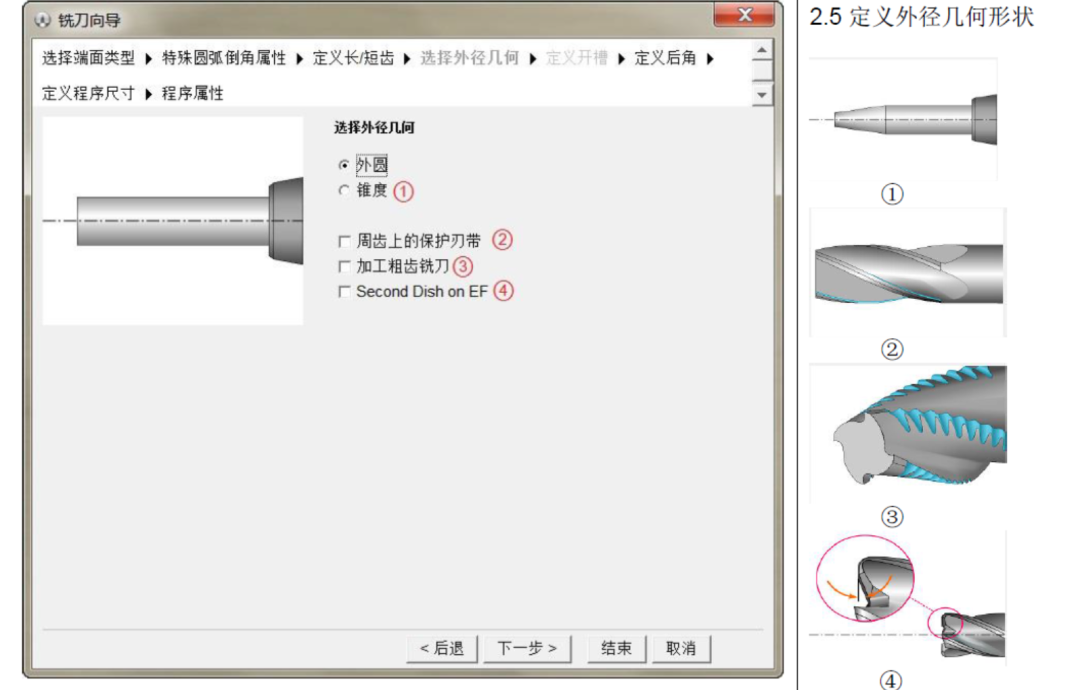 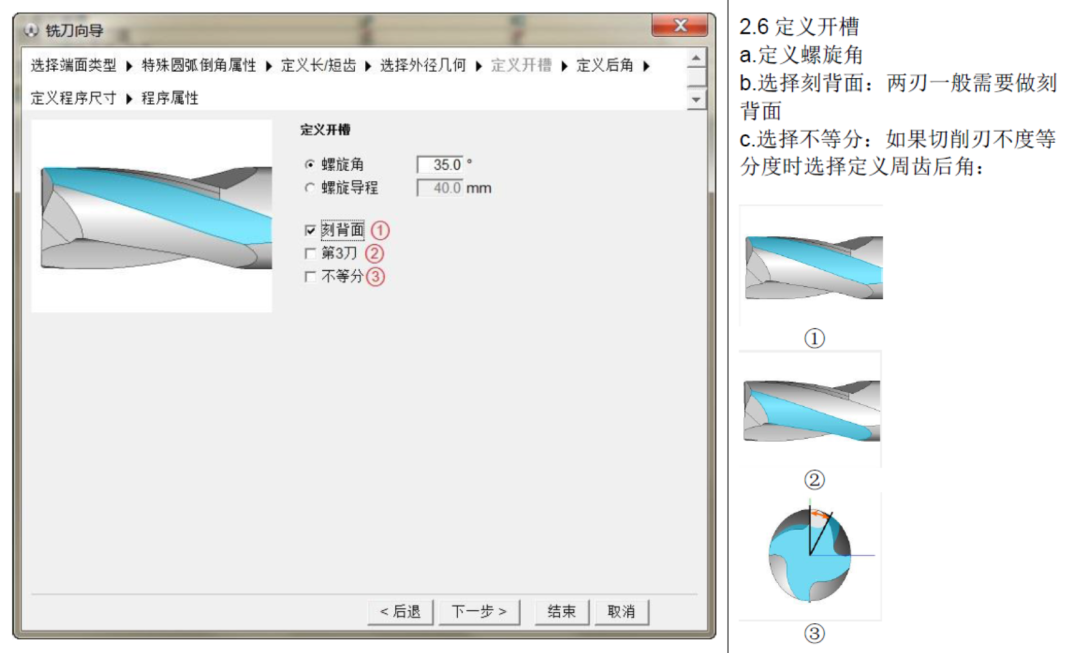 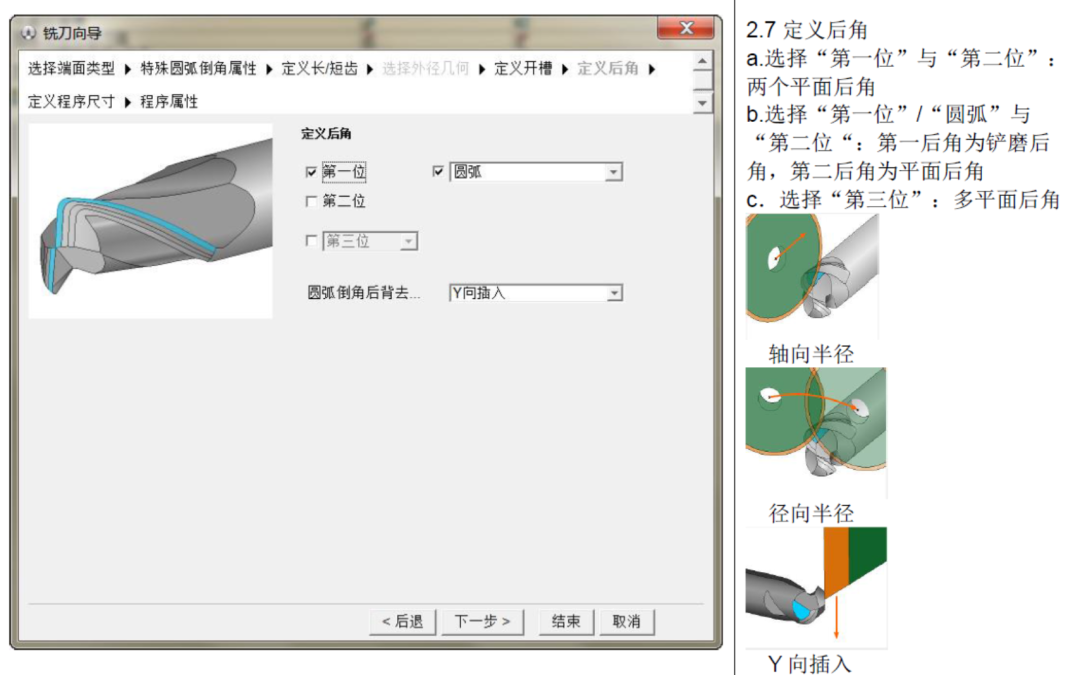 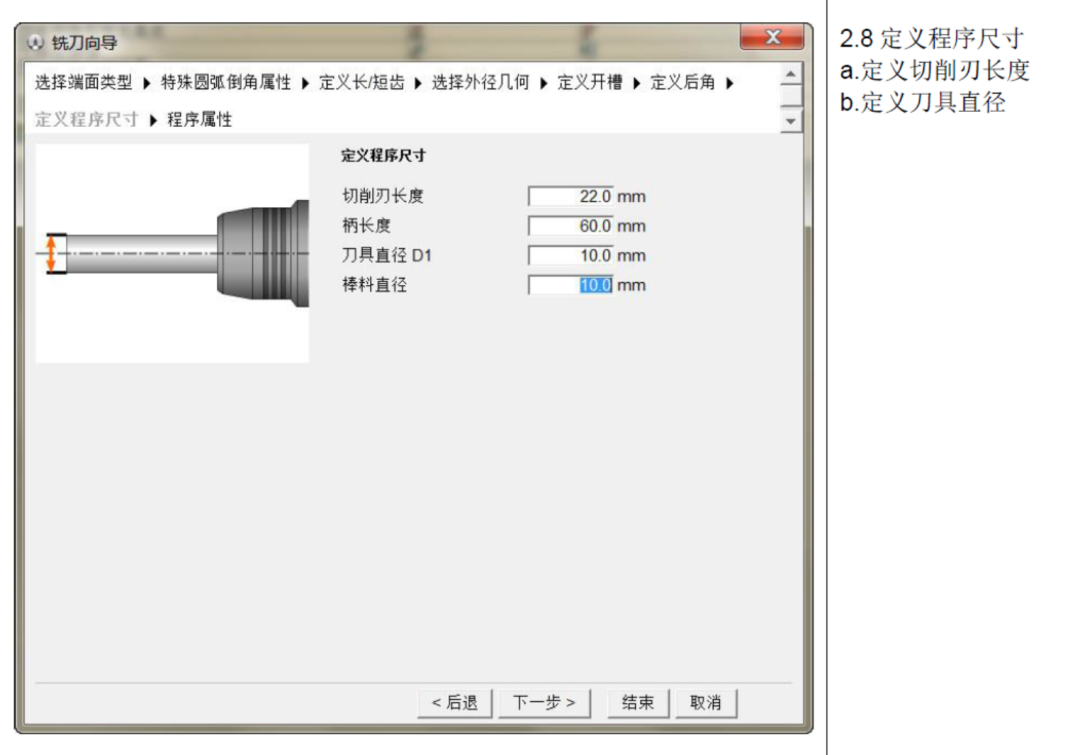 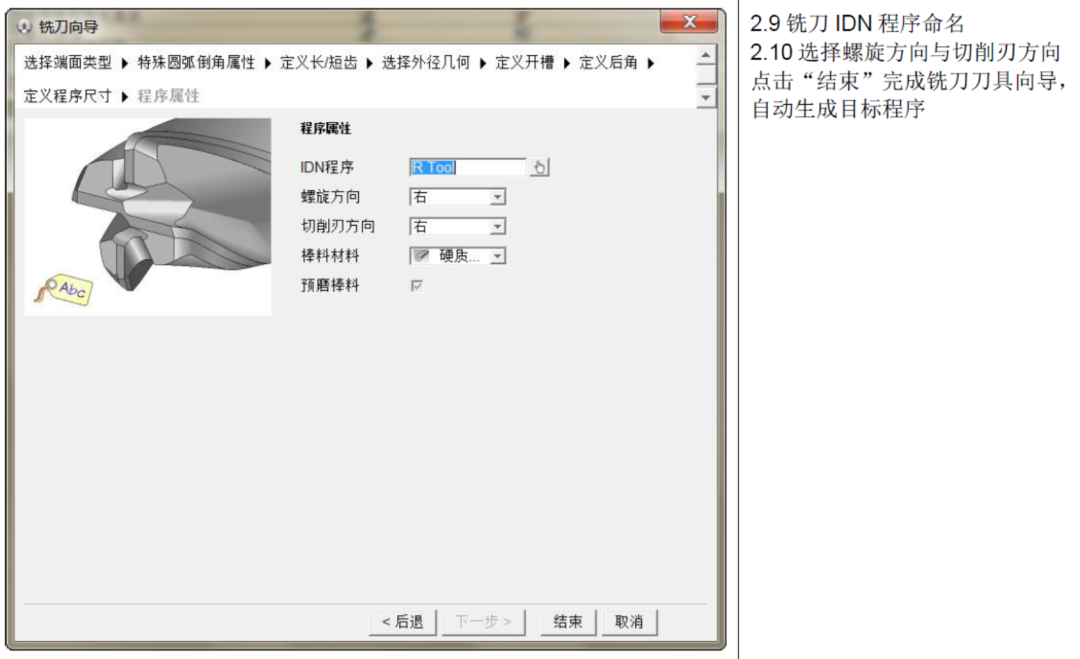 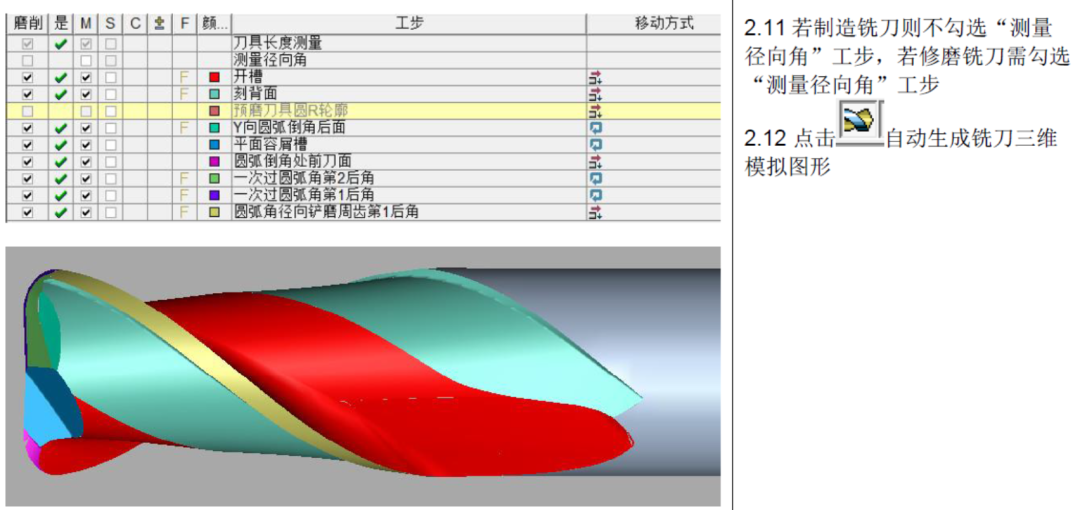 [td] | 步骤 | 内容 | 说明 | | 2.1 | 选择刀具类型 | 选择「铣刀」 | | 2.2 | 选择端面类型 | 选择「圆弧倒角」 | | 2.3 | 定义圆弧大小及后角磨削方式 | 可选择分步磨削(如 11V5/12V5)等 | | 2.4 | 定义长/短齿 | 手动输入或点击按钮设置 | | 2.5 | 定义外径几何形状 | 设置刀具外径相关参数 | | 2.6 | 定义开槽 | 包括螺旋角、刻背面(两刃需刻背面)、不等分、周齿后角等 | | 2.7 | 定义后角 | 支持「第一位+第二位」双平面后角、铲磨后角+平面后角组合、多平面后角 | | 2.8 | 定义程序尺寸 | 切削刃长度、刀具直径 | | 2.9 | 铣刀 IDN 程序命名 | 为刀具程序命名 | | 2.10 | 选择螺旋方向与切削刃方向 | 完成后自动生成目标程序 | | 2.11 | 测量工步设置 | 制造新刀时不勾选「测量径向角」;修磨旧刀时需勾选 | | 2.12 | 三维模拟 | 自动生成铣刀三维模拟图形,验证刀具造型 |
关键要点:步骤 2.11 中「制造」与「修磨」的选择决定了是否需要测量工步,这是容易混淆的关键节点。
三、选择砂轮3.1新建砂轮组:点击新建按钮创建新的砂轮组。3.2选择已有砂轮组:为主轴 1、主轴 2分别配置对应砂轮组。3.3工步级砂轮选择:在每个工步设置中指定对应砂轮,并检查砂轮前后磨削点是否正确。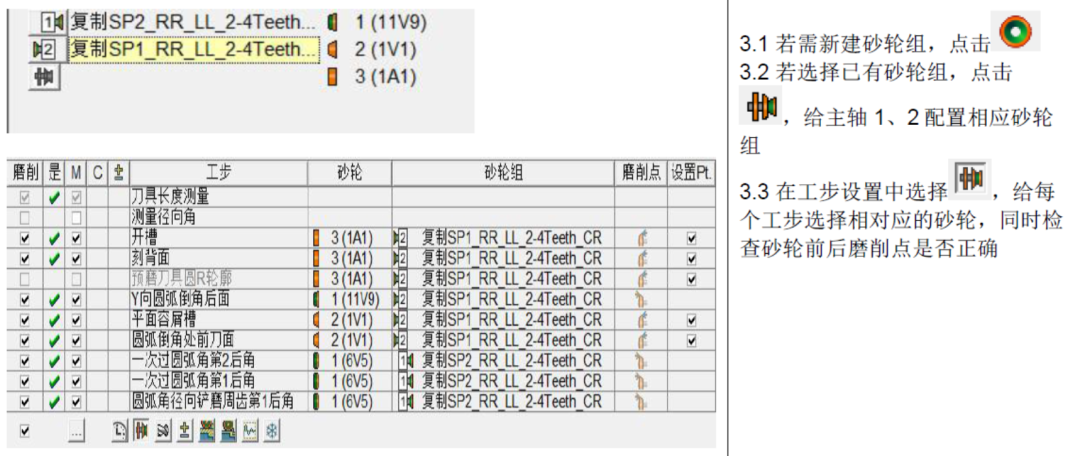 砂轮的选择直接影响磨削质量和刀具寿命,需根据刀具材料和加工要求合理选配。
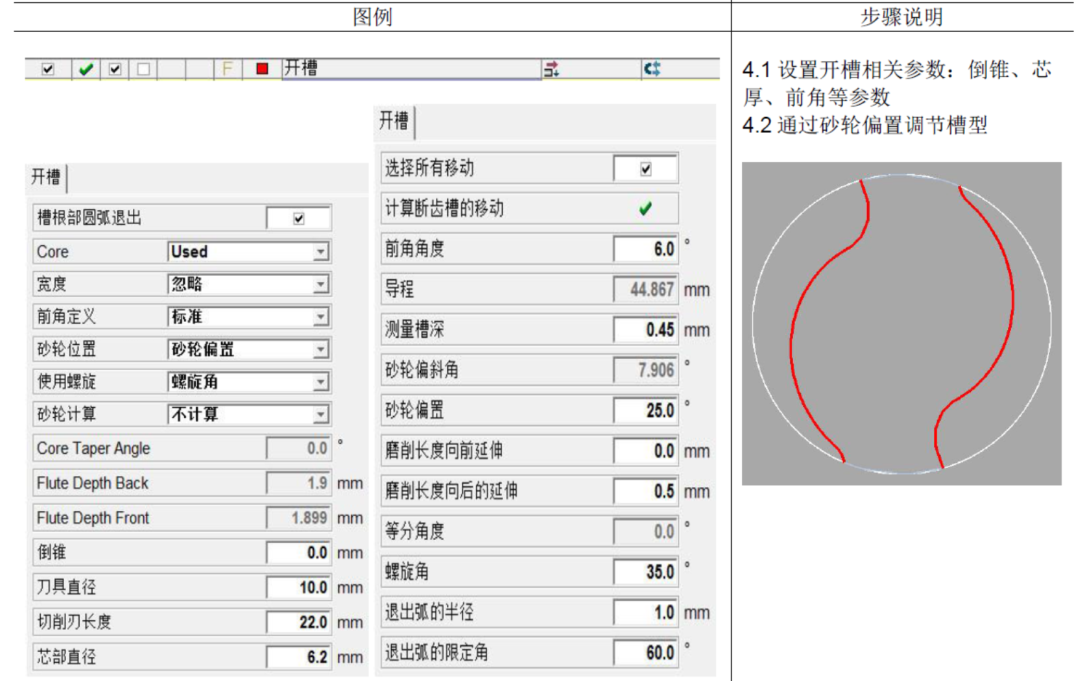
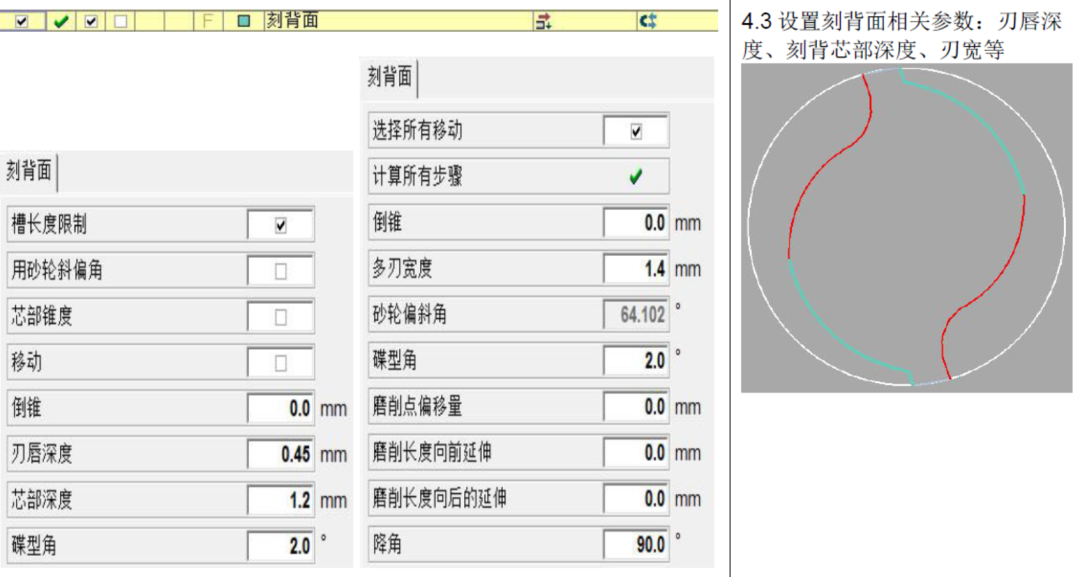
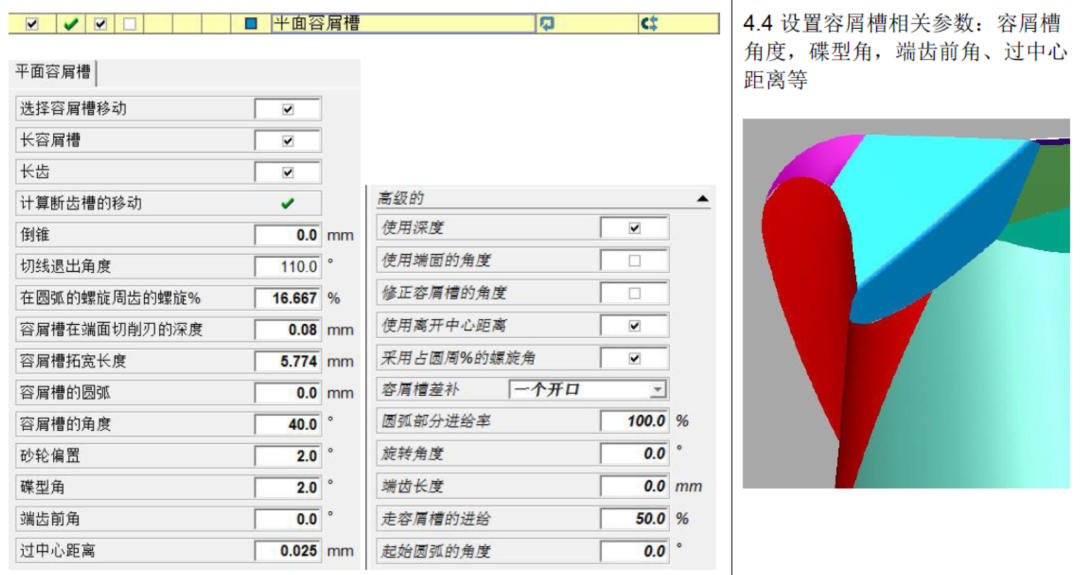
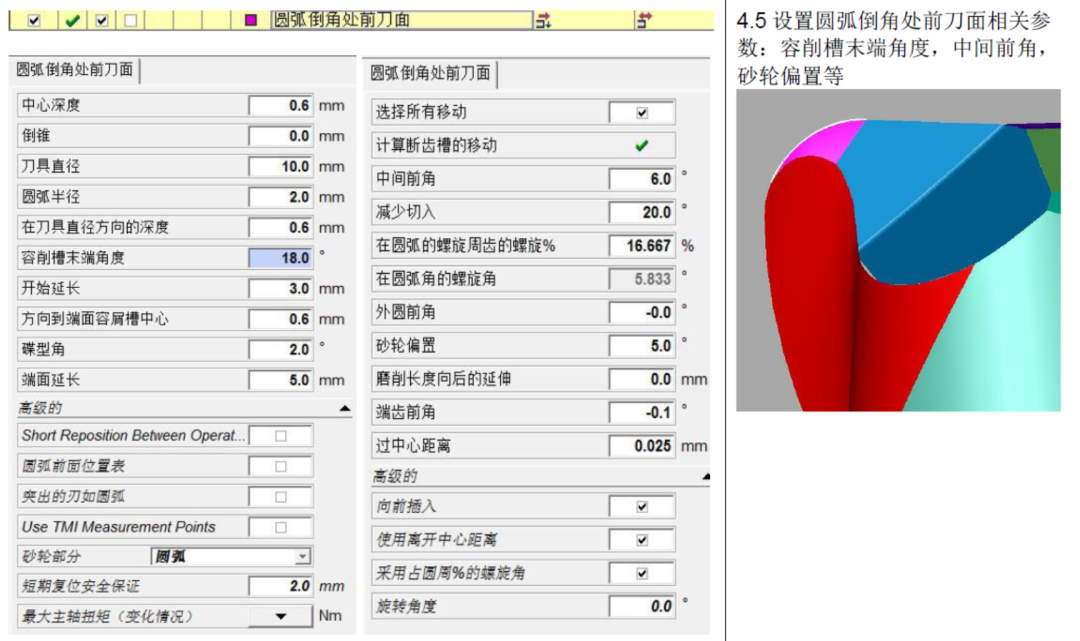
四、铣刀结构设计:设置各工步参数[color=var(--color-fg-default)]这是最详细的参数微调阶段,涵盖以下工步: [td]| 工步 | 设置内容 | | 4.1 | 开槽参数:倒锥、芯厚、前角等 | | 4.2 | 砂轮偏置调节槽型:通过砂轮偏置精确控制槽型 | | 4.3 | 刻背面参数:刃唇深度、刻背芯部深度、刃宽 | | 4.4 | 容屑槽参数:容屑槽角度、碟型角、端齿前角、过中心距离 | | 4.5 | 圆弧倒角前刀面参数:容削槽末端角度、中间前角、砂轮偏置 | | 4.6 | 一次过圆弧角第2后角:径后角角度及宽度、轴向后角角度及宽度 | | 4.7 | 一次过圆弧角第1后角:径后角角度及宽度、轴向后角角度及宽度 | | 4.7 | 铲磨周齿后角:后角角度及宽度、磨削点偏移量 | | 4.8 | 去高点工步:砂轮偏斜角、到切削面的距离 |
每个工步都有对应的三维可视化预览,操作者可实时观察参数调整对刀具几何形状的影响。
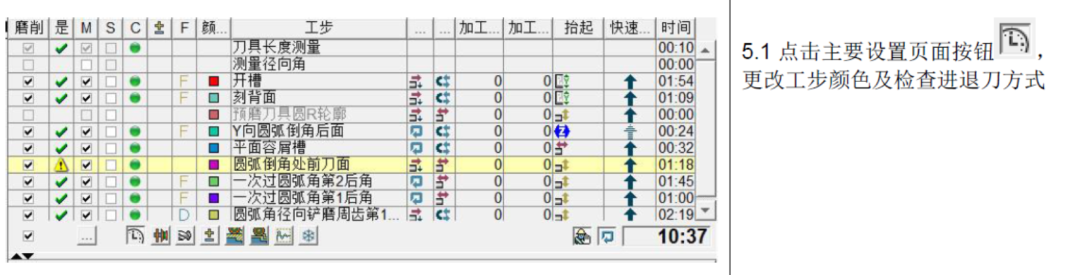
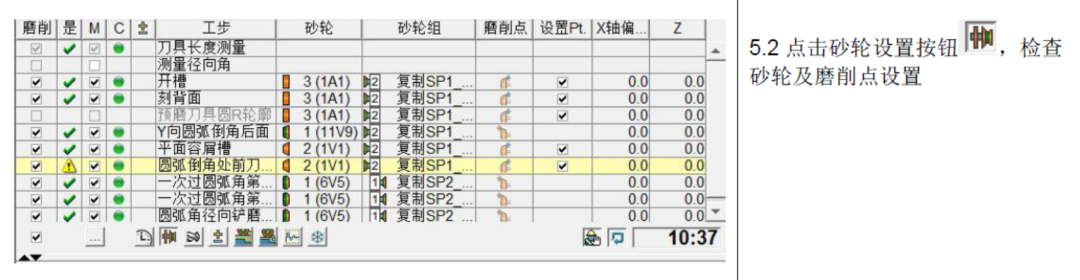
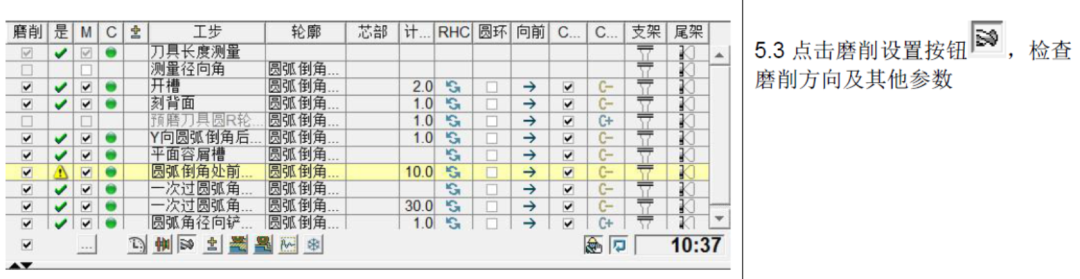
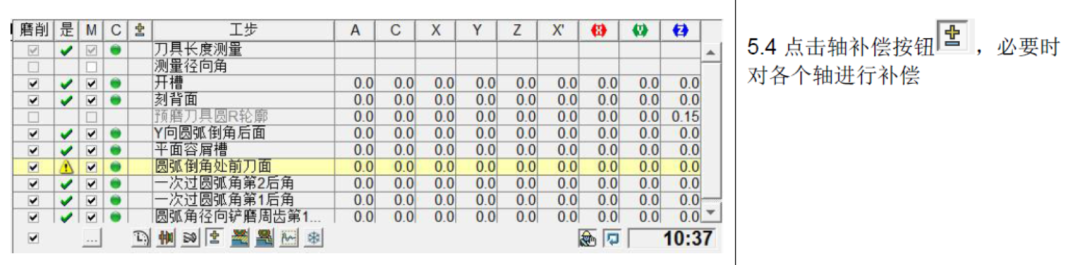
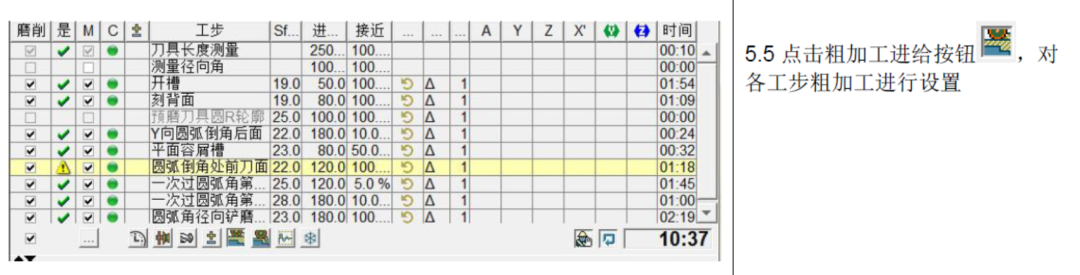
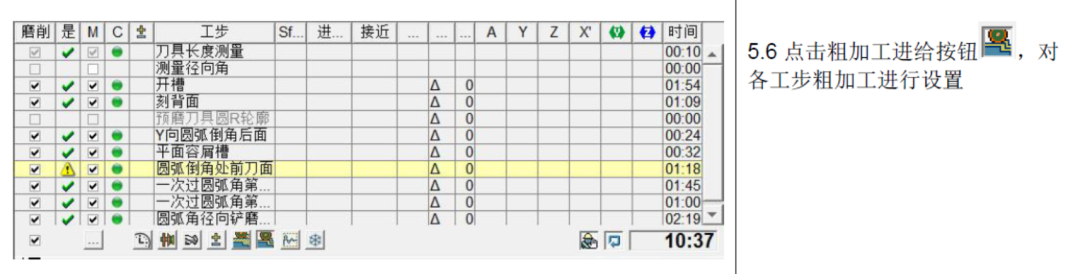
    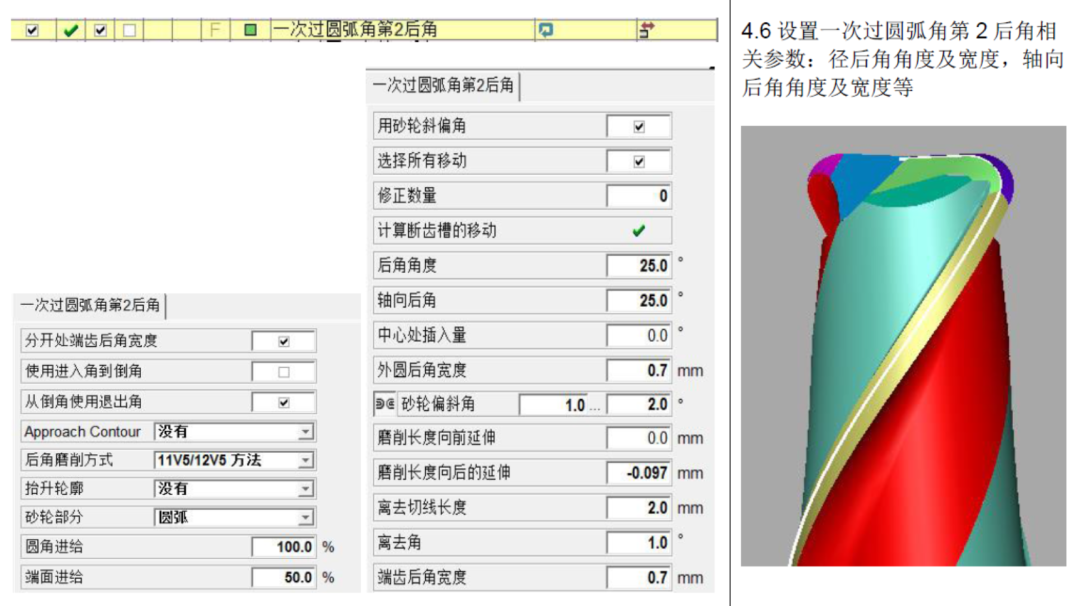 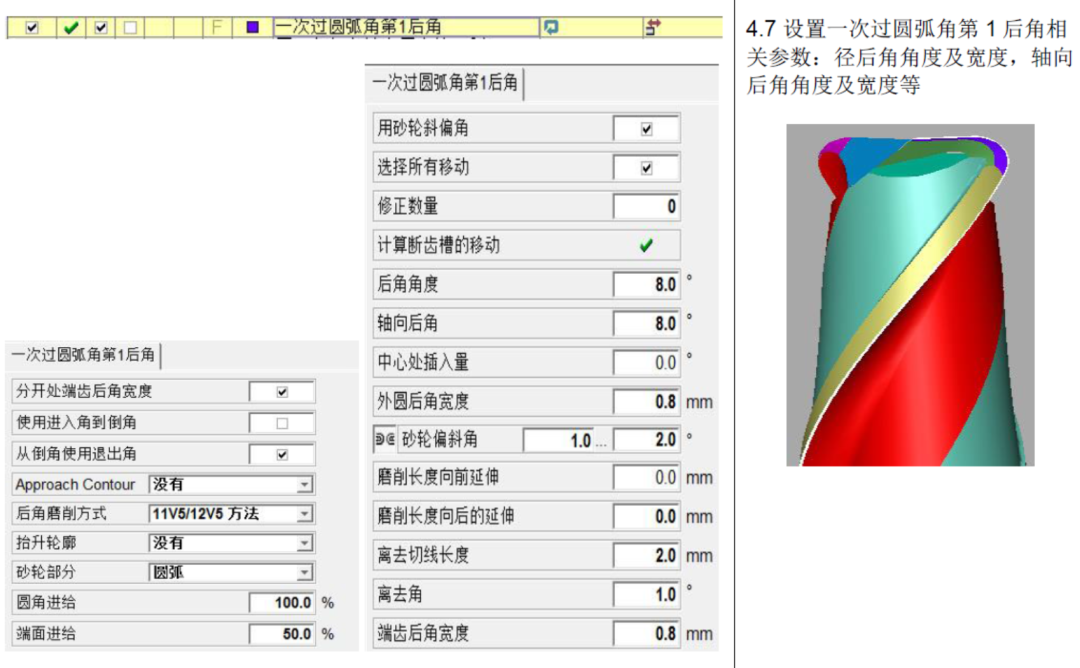 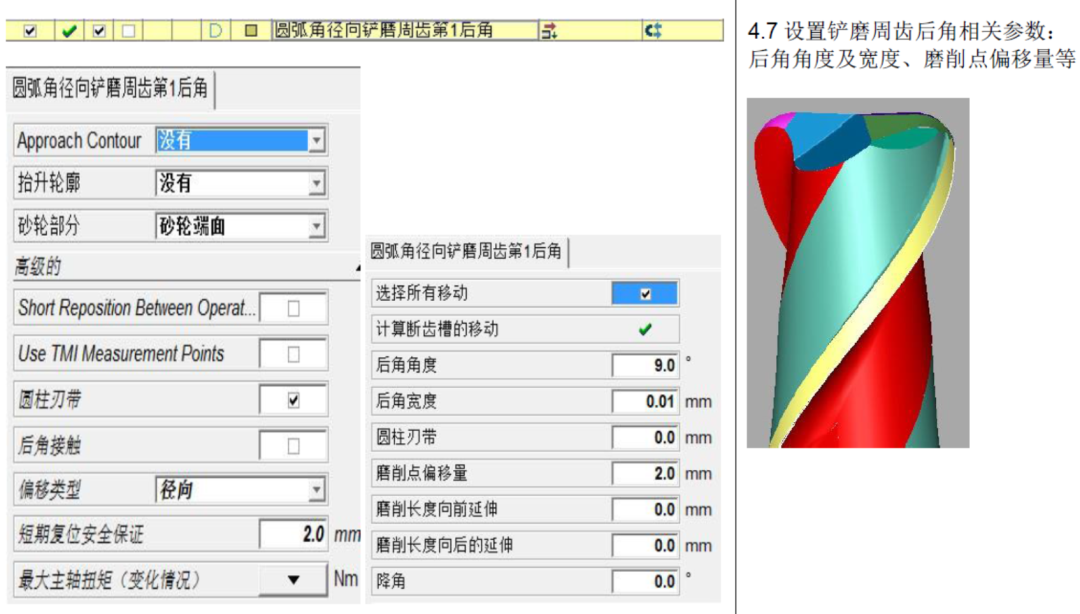 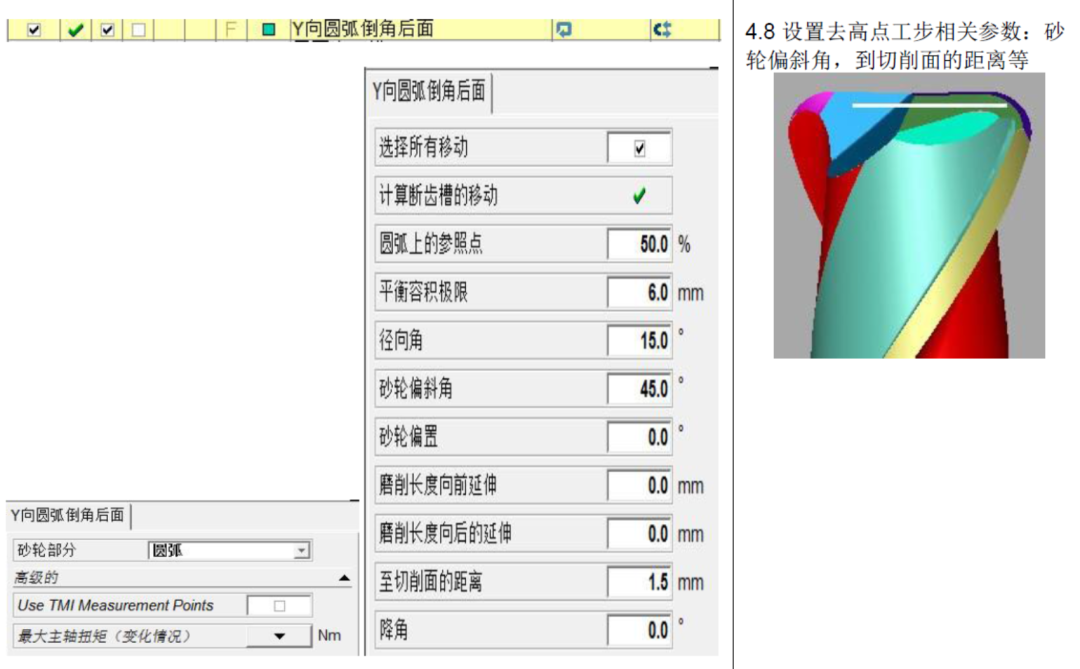 五、磨削工步设定 [color=var(--color-fg-default)]在结构参数确定后,进入磨削工艺参数的设定: [td]| 步骤 | 操作 | | 5.1 | 设置工步颜色及检查进退刀方式 | | 5.2 | 检查砂轮及磨削点设置 | | 5.3 | 检查磨削方向及其他参数 | | 5.4 | 对各轴进行补偿(必要时) | | 5.5 | 设置各工步粗加工进给参数 | | 5.6 | 进一步设置粗加工进给参数 |
此阶段确保磨削过程的实际运动参数合理,避免过切、欠切或砂轮异常磨损。
      六、检查碰撞及干涉 [color=var(--color-fg-default)]最后的验证阶段,确保刀具装夹方案安全可靠: [td]| 步骤 | 操作 | | 6.1 | 选择合适加持方式(刀柄) | | 6.2 | 点击「计算」,得出最小装夹长度(刀具悬伸长度) | | 6.3 | 设定刀具悬伸长度:柄长度 ≥ 最小装夹长度 + 2 | | 6.4 | 点击两个碰撞检查按钮,检查是否存在干涉或碰撞 |
[color=var(--color-fg-default)]碰撞检查结果有两种状态: [color=var(--color-fg-default)]✅无干涉或碰撞→ 程序可用 [color=var(--color-fg-default)]❌存在干涉或碰撞→ 需调整装夹方案或刀具参数 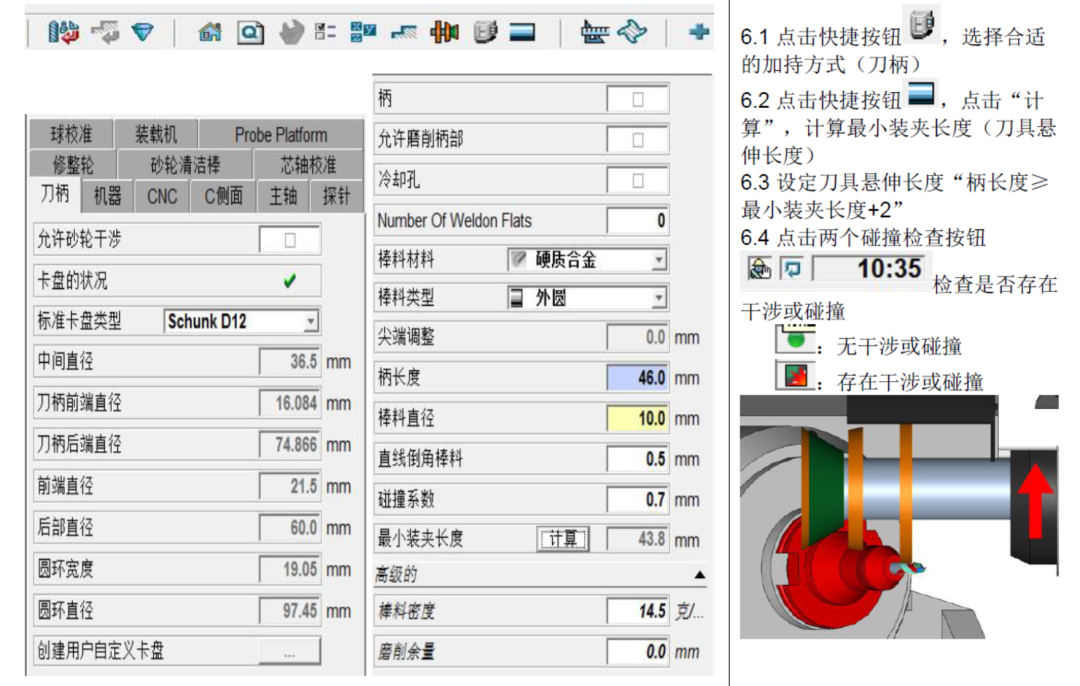
整体流程1启动软件 → 刀具向导(定义参数) → 选择砂轮 → 结构设计(微调工步) → 磨削设定 → 碰撞检查2① ② ③ ④ ⑤ ⑥ 整个编程流程遵循「先定义几何参数 → 再选配砂轮 → 再微调工步 → 最后验证安全」的递进逻辑,每一步都依赖上一步的输出,形成完整的闭环。WALTER Toolstudio平头铣刀编程步骤刀具设计基础知识|NUMROTO编程指导书WALTER标准球头、圆角铣刀编制培训WALTER整体硬质合金孔加工刀具切削参数:整体硬质合金钻头 — 带内冷Walter 整体硬质合金球头仿形铣刀切削参数
|  /1


 发表于
